公司新闻
铝合金型材,不锈钢天沟产品参数
更新时间: 2026-11-13 23:57:30 ip归属地:台湾 浏览:16次
以下是:台湾铝合金型材,不锈钢天沟产品参数的产品参数
| 产品参数 | |
|---|---|
| 品牌 | 恒永兴 |
| 规格 | 齐全 |
| 价格 | 电议 |
| 范围 | 铝合金型材,不锈钢天沟供应范围覆盖台湾等区域。 |
铝合金型材,不锈钢天沟产品参数,恒金属材料销售(台湾分公司)为您提供铝合金型材,不锈钢天沟产品参数,联系人:李经理,电话:【18762195566】。 台湾省 台湾省,简称“台”,是中华人民共和国省级行政区,省会台北,位于中国东南沿海的大陆架上,东临太平洋,西隔台湾海峡与福建省相望;北濒东海,南界巴士海峡与菲律宾群岛相对。台湾省由中国大岛台湾岛与兰屿、绿岛、钓鱼岛等附属岛屿和澎湖列岛组成。纵跨温带与热带。人口约2341万,超过70%集中在西部5大都会区,其中台北都会区。
我们为您呈现的铝合金型材,不锈钢天沟产品参数产品视频,是为了让您更好地体验产品的各项功能和特点。请您抽空观看,一定会为您带来惊喜。
以下是:台湾铝合金型材,不锈钢天沟产品参数的图文介绍

恒金属材料销售(台湾分公司)
出众的品质合理的价格让您买的舒心用着安心
OUTSTANDING QUALITY AND REASONABLE PRICE MAKE YOUR PURCHASE COMFORTABLE AND SAFE TO USE
不锈钢天沟的详细介绍
诚信厂家保质保量
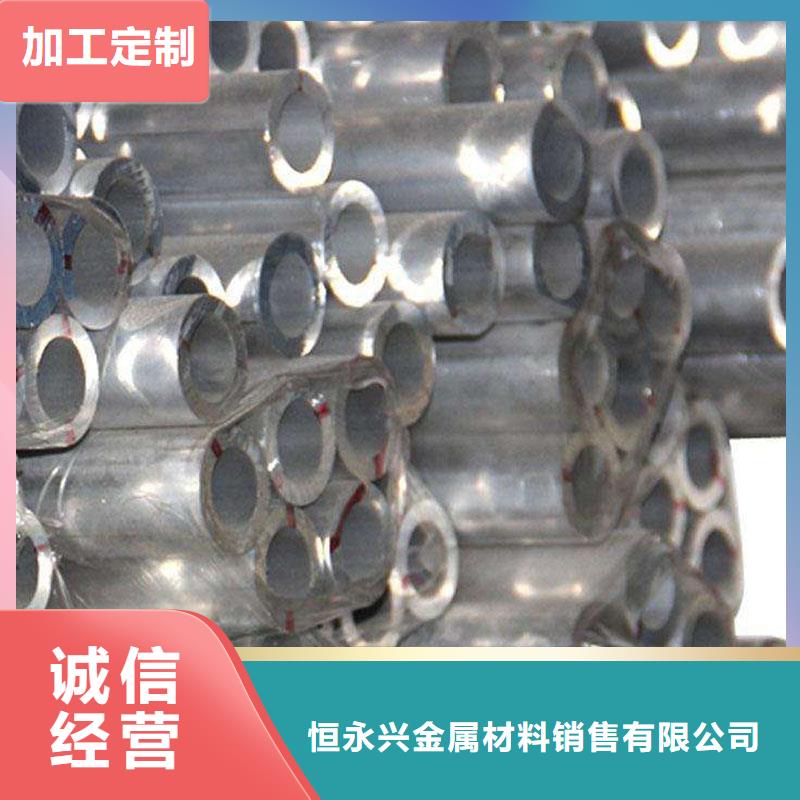
恒金属材料销售(台湾分公司)是一个集研发、设计、生产、销售等一体的专业 台湾本地附近檐沟、台湾本地附近不锈钢无缝管、台湾低中压锅炉管公司,质量保证,价格优惠。公司拥有专业的研发设计能力,精心研究、精致设计、精细制作,力求方便客户管理的思索,研发出各类近百个品种规格的 台湾本地流体管、台湾本地合金钢管,适合于多种需求,为客户创造了良好的经济效益。从选料、生产到成品检验,公司对质量进行严格的控制,直至终端 台湾就近流体管、台湾本地精密管、台湾H型钢产品合格,以好的 台湾本地附近流体管、台湾电力用管、台湾精密管产品出产,对售出产品进行跟踪服务,及时解决售后,服务客户。


自有厂家多年不锈钢天沟经验质量值得信赖

品质源于细节
不锈钢天沟品质优良贴心服务用质量打造市场口碑
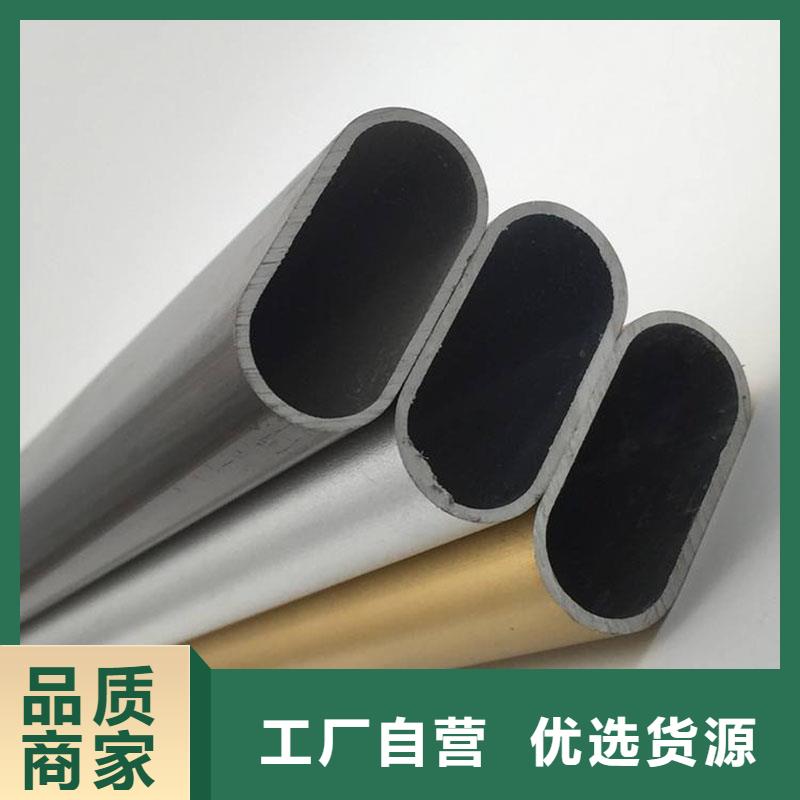
规格种类多样不锈钢天沟可根据需求定制


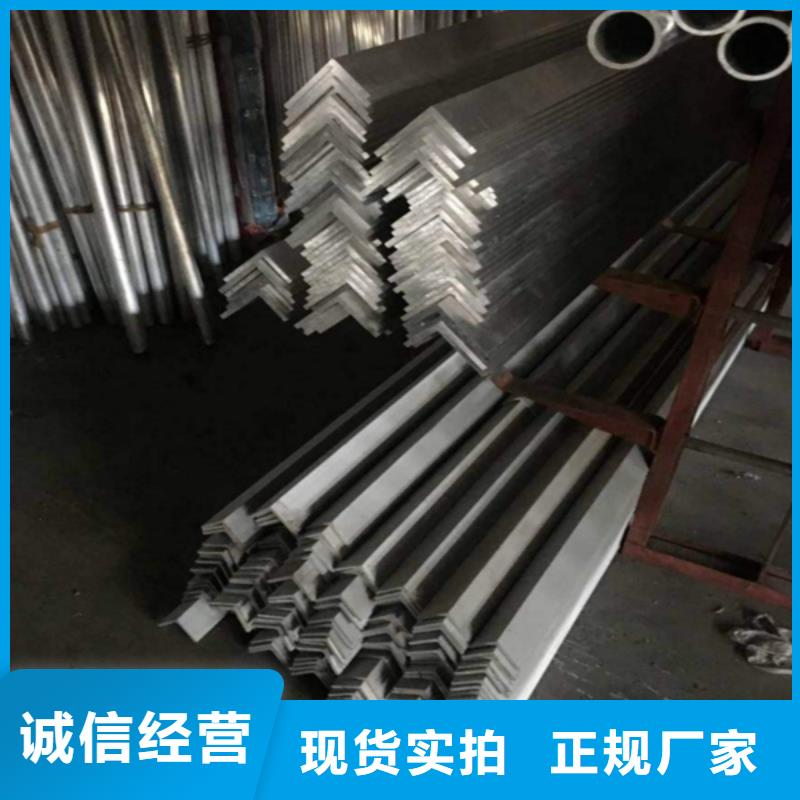
铝型材挤压车间关键工序操作规程:1.根据作业计划单选定符合计划单的模具,平模:460℃---480℃B.分流模:480℃---500℃。模具在炉中的停留时间较长不超过8小时,装模过程应迅速快捷,而且要防止模具冷却。2.盛锭筒必须保持干净,无严重磨损或大肚,否则,挤压产品将会出现夹渣或气泡。铝型材挤压车间关键工序操作规程3.不允许铝合金圆铸锭在地面上滚动,凡是表面有泥沙、灰尘时,均应清理干净后再入炉加热。铝棒加热炉的温度设定加热阶段设定300℃-450℃,铝棒上机时温度控制,根据壁厚应符合T≥1.4mm以温度控制在440℃-540℃,T<1.4mm温度控制在400℃-540℃,具体情况根据品种、模具结构、合金种类而定。4.铝合金圆铸锭在入炉加热之前,应作表面质量自检,自检由主机手负责,凡是有明显夹渣、冷隔、中心裂纹和弯曲的圆铸锭,都不应入炉加热,应将其挑选出来退回熔铸车间。5.采用加温100℃/1小时的梯温形式,将盛锭筒加温至380℃---420℃。盛锭筒端面温度为280℃---360℃6.盛锭筒与模具配合的端面应平整无损伤和粘铝,否则挤压时会跑料。挤压过程中,挤压班长要每隔10-20个铸锭用手提测温仪测量一次温度,并如实作好记录,以便随时掌握铸锭温度变化情况,保持正常挤压温度。7.挤压时,要注意压力的变化。起压时不超过210kg/cm2,正常挤压时,压力会随过程下降,若在起压后超过1分钟压力不下降,则应停止挤压,以防损坏设备和模具。铝型材挤压车间关键工序操作规程8.应根据不同合金的不同特性控制挤压速度,低杂质合金挤压速度可高些,高杂质合金挤压速度会慢些。若铝棒温度偏高,应减低挤压速度,若想加大挤压速度,应将铝棒温度控制低些。9.为了控制好力学性能出料口的温度较低必须≥500℃。10.首件检查:上模挤压出来的第1支型材应将其料头切下500mm长留给修模作依据,第1支与第2支棒切下500mm长交巡检员作外观尺寸和形位公差检查,以确认是否符合图纸尺寸及装配关系要求,从而判定该模具可否继续生产。11.为了防止模具端面、盛锭筒端面和挤压垫片端面粘铝,允许在模具端面和垫片端面上涂少量脱模油脂,但要尽量少涂或不涂,而且不允许涂及模具型腔和盛锭筒内壁,以免油脂污染型材。12.要正确使用挤压垫片,保护挤压垫片不被碰伤。当挤压垫片磨损太大,变成圆角,清缸不干净时,应及时更换新垫片。每次挤压时,都要特别注意垫片是否已放好,防止因挤压垫片没放好造成设备事故。13.铝材挤压过程中应注意液压油温度的变化:当油温升高到约45-50℃时,挤压力会大大下降,挤压机会变得无力,此时应停机并设法将油温降下来,然后才能再开机挤压。14.铝型材挤压机吨位(吨)60010001650,每套模具一次挤压铸锭数(个)100-15060-8040-80。15.为了防止挤压死区的气体及脏物流入铝型材和为了保护挤压杆不致破坏,限定压余长度不许过厚,也不允许过簿,压余控制15-30mm厚度。16.6063挤压铝型材T6淬火采用强制风冷,T5自然冷却,型材流出后不可小于80℃/分的速度冷却至170℃以下。6061挤压型材淬火采用强风、水雾或直接水冷方式,并要在2-3分钟将温度降至200℃以下。17.铝型材在冷床上要冷却到50℃以下才能进行拉直。型材拉直时,其拉直量应控制在1-2%左右,超厚型材的拉直变形量允许稍大一些,但不许超过3%。,拉直时,要注意保护装饰面不被擦伤,尽可能做到以非装饰面接触棚架输送带。18.铝型材在定尺之前,应清楚其长度公差要求。若客户有特殊要求时,应按客户要求执行;若无特殊要求,长度公差一律按+15mm控制,以倍尺交货时,总偏差为+20mm。校好定尺位后,切出第1支型材时验长度是否符合要求,必须是正偏差,不许负偏差,确认无错后,开始成批定尺锯切。19.为防止铝型材擦伤,不要将型材叠起来锯切,型材前进时,应先将锯台上的铝屑吹扫干净。20.锯切时,应在锯片涂油润滑,但要防止润滑油粘到铝型材表面上。20锯切后铝型材的锯口应垂直于轴线,锯口应无毛刺、飞边和扭歪变形。为了有漂亮的锯口,应经常保持锯片的锋利,应注意锯片上的积铝,当锯片不够锋利时,应及时换下来打磨锯齿或换用新锯片。21.定尺后的铝型材应用压缩空气吹干净铝屑,然后装框。22.铝型材定尺后,大料逐支检查,中小料按10%的比例抽查,检查的内容是平面度、弯曲度、扭拧度、张口、收口、表面质量。23.铝型材定尺并检查合格后,要两人轻轻地抬着放于料框中,小心摆放整齐,不要互相碰撞和磨擦。装框时应戴干净的纱手套,手套不能有油、水和其他脏物。装框时,长料、重料在框下层,短料、轻料在框上层。24.放完一层后,根据铝型材长度及其承受自重的程度,适当放4-8支横隔条,再放第二层铝型材,不允许型材垂弯及叠起堆放。25.凡是细料纵向不能通风的实心铝型材,应使用带通风孔的小方管横隔条分层隔开,以便于时效通风传热。26.较上一层铝型材的平面要低于料框的平面,以防叠框时压坏型材。


今年在台湾本地购买铝合金型材,不锈钢天沟产品参数有了新选择,恒金属材料销售(台湾分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的铝合金型材,不锈钢天沟产品参数产品。如需购买或咨询,请随时联系我们,联系人:李经理-【18762195566】,地址:台湾经贸二路168号中信金融园区A馆8幢。
其他新闻
- 土工布防渗膜懂您所需 2026-11-13
- H型钢Q355B【Q355C无缝方管】质量不佳尽管来找我 2026-11-13
- 【水土保护毯】-通风降噪丝网精致工艺 2026-11-13
- 硬式透水管防渗膜发货迅速 2026-11-13
- 【木纹转印护栏】不锈钢桥梁防护栏杆厂家品质可靠 2026-11-13
- 【防裂贴】HDPE土工膜卓越品质保障 2026-11-13
- 醋酸钠聚丙烯酰胺技术先进 2026-11-13
- 北美冬青_桃树苗严格把控质量 2026-11-13
- 【软件收银管理软件从业经验丰富】 2026-11-13
- 逃生管道厂家【衬胶管道】供应商 2026-11-13
- 粮仓空调粮仓控温设备源头厂家量大价优 2026-11-13
- 电锅炉厂家-家用电锅炉货品齐全 2026-11-13
- 电缆桥架高分子桥架精品选购 2026-11-13
- 暖通、消防排烟设备钢面环保消音风管现货交易 2026-11-13
- 彩钢彩铝厂家库存充足 2026-11-13
- 四川内江口碑好物钢衬PE贮罐厂家标准规格 2026-11-13
- 云南dn150柔性铸铁排水管哪家专业 2026-11-13
- 贵阳矩形彩钢落水管型号全 2026-11-13