您当前的位置:销千里买卖 » 临沂销千里买卖 »临沂产品 » 衬胶管道-钢衬塑复合管满足多种行业需求
衬胶管道-钢衬塑复合管满足多种行业需求
更新时间:2026-11-17 00:22:13 ip归属地:临沂,天气:多云转小雨,温度:7-14 浏览:54次


- 发布企业
- 恒泰泽远防腐管道(临沂)生产网点
- 报价
- 28
- 品牌
- 28
- 供货总量
- 电议
- 运费
- 电议
- 关键词
- 超高分子逃生管道、焊接衬塑管、铁路隧道逃生管道、盐水衬塑管道、制药衬塑管道、钢衬PVC管
- 所在地
- 山东省临沂市临沭县兴业街金正阳对面众创空间产业园8幢
- 联系电话
- 18762195566
- 手机
- 18762195566
- 联系人
- 田经理 请说明来自销千里买卖,优惠更多
详细介绍
以下是:山东省临沂市衬胶管道-钢衬塑复合管满足多种行业需求的产品参数
| 产品参数 | |
|---|---|
| 厂家/产地 | 纵横机械/洛阳 |
| 主要材料 | 橡胶 |
| 生产工艺 | 热硫化或冷粘 |
| 产品规格 | 按要求订做 |
| 断裂强度 | 17 |
| 扯断伸长率 | 550 |
| 衬里硬度 | 60±5 |
| 定伸应力 | 10 |
| 剥离强度 | 7 |
| 磨耗减量 | 0.1 |
| 应用领域 | 矿山、电力、冶金、化工等 |
| 连接方式 | 法兰连接 |
| 范围 | 衬胶管道-钢衬塑复合管供应范围覆盖山东省、枣庄市、东营市、济宁市、菏泽市、滨州市、聊城市、潍坊市、德州市、泰安市、临沂市、烟台市、威海市、莱芜市、日照市、淄博市、青岛市、济南市 兰山区、罗庄区、沂南县、郯城县、沂水县、苍山县、费县、平邑县、莒南县、蒙阴县、临沭县等区域。 |
【恒泰泽远】业务覆盖多元场景,提供以下产品和服务:莒南钢衬PE管、苍山衬塑法兰、威海废水衬塑管道、淄博滚塑PP衬塑管、菏泽脱硝衬塑管、济宁固体浆液衬塑管、德州钢衬PVC管等。衬胶管道-钢衬塑复合管满足多种行业需求,恒泰泽远防腐管道(临沂)生产网点为您提供衬胶管道-钢衬塑复合管满足多种行业需求产品案例,联系人:田经理,电话:【18762195566】。 山东省,临沂市 临沂市,古称琅琊、沂州,山东省辖地级市,Ⅱ型大城市,位于山东省东南部,地跨北纬34°22′~36°13′,东经117°24′~119°11′之间,属温带季风气候,气温适宜,总面积17191.2平方千米。截至2022年末,临沂市常住人口1099.31万人。截至2023年6月,临沂市辖3个市辖区、9个县,市政府驻兰山区北京路17号。
【全新视界!】衬胶管道-钢衬塑复合管满足多种行业需求产品视频,带你领略产品新风尚!
以下是:山东临沂衬胶管道-钢衬塑复合管满足多种行业需求的图文介绍


丁基橡胶钢管,钢管衬丁基胶,我们是做衬胶管道 衬塑管道 电厂脱硫衬胶管道 化工衬塑管道,丁基橡胶钢管,钢管衬丁基胶
洛阳纵横制造有限公司生产的丁基橡胶钢管分为:防腐丁基橡胶钢管,耐高温丁基橡胶钢管。丁基橡胶内衬钢管,管件,短管等配套管件。
洛阳纵横制造专业生产各种 丁基橡胶钢管,碳钢衬胶管道,丁基衬胶管,丁基脱硫衬胶管。丁基橡胶钢管是属于防腐脱硫橡胶的一种,主要应用在电厂脱硫方面,用于输送石膏浆液等高温且腐蚀性较大的浆体颗粒一类介质。耐磨性能和耐高温性能都非常好,目前丁基橡胶钢管基本是都是选用这种管材。丁基橡胶钢管将钢管和丁基橡胶板的性能合二为一,借助钢管的物理性能再加上 胶板的橡胶的耐高温,抗冲击,高耐磨,卫生等特性,被广泛应用到电厂,化工厂等领域。
影响丁基橡胶钢管寿命的因素
1、橡胶的性能
电力管道的选择应根据其工矿条件而定,不同环境条件下应使用不同类型的胶板,如果选择不当,将直接影响衬胶管道的使用。
2、橡胶与钢管的粘接强度
粘接度不强,会造成衬里层受力不能够很好的分解,导致局部受力不均或脱落,造成了衬胶管局部快速腐蚀。
3、电力管道的工矿条件
腐蚀性,温度以及使用强度等都会影响到衬胶管的使用寿命,因此在选择之初应对衬胶管做出合理的分析,选择适合工矿条件的衬胶管道。


恒泰泽远防腐管道(临沂)生产网点拥有成熟可靠的技术,依托雄厚的技术力量和先进的加工设备,公司已在 临沂就近沟槽衬塑管道、临沂就近内衬四氟钢管、山东临沂本地抗老化衬塑管等领域建立起优势。公司明确以省内为基础、逐步向山东临沂周边地区辐射,实现 山东临沂本地附近电厂衬塑管道、山东临沂本地附近矿山衬塑管销往全国市场的发展战略。
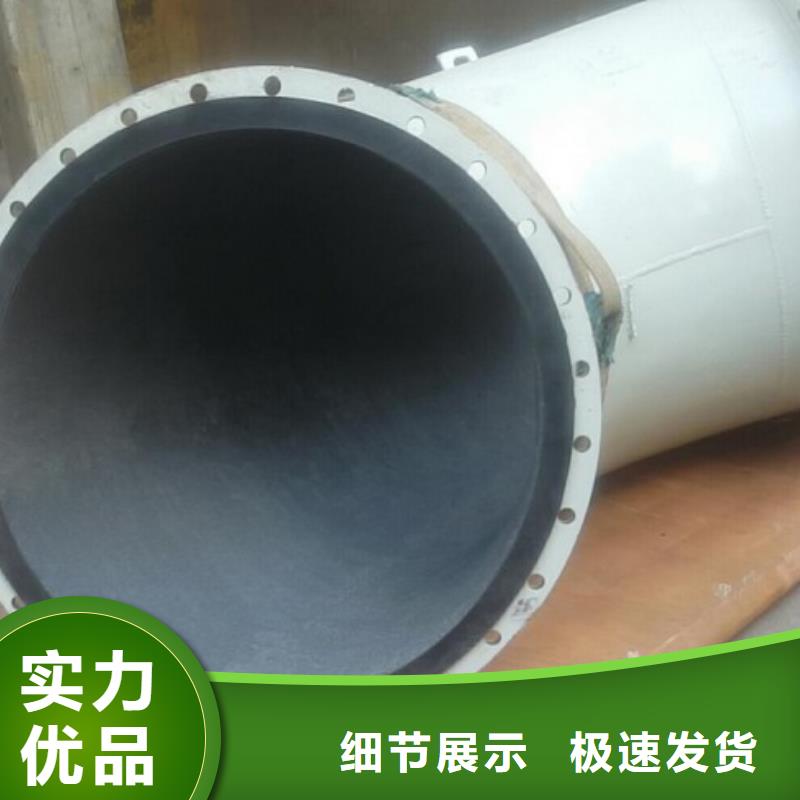

衬胶管皮带头尾轮衬胶、矿浆输送管道的衬胶、旋流器分配器及沉砂槽衬胶、浮选机槽体衬胶、磁选机筒体衬胶、沉淀池槽体衬胶、以及其它漏斗、料仓耐磨衬胶等。
衬胶管用于矿山原矿、精矿、尾矿矿浆输送管路,燃煤电厂输灰管路,化工系统中带有固体颗粒的液体输送管路,适用于酸碱盐油,固体、粉体、气体、液体输送环境。衬胶管衬胶层采用耐温性能优异的丁基橡胶、三元乙丙胶、氯磺化聚乙烯氟橡胶等,管道可在140℃的腐蚀环境下连续工作。衬胶管的接头方式有多种,施工中灵活选择接头方式,能提高工程的进度。
衬胶管是绝缘体,绝缘性能好,可地应用于电线路密集区和多雷区。钢管、铸铁管表面极易生锈,对输送介质会产生污染,因而,常需对其表面进行特殊防锈、除锈处理;衬胶管由于是由非金属材料制成,表面不会生锈,无需处理,不会污染水质。衬胶管内壁洁净光滑,难以被海水或污水中各种生物污染蛀蚀。
衬胶管道工艺流程:
设备及管件需喷砂除锈达到Sa2.5级,用压缩空气吹净表面浮尘,然后涂刷一遍底胶浆。
设备缺陷处理→二次胶浆涂刷→三次胶浆涂刷贴衬→中间检查→硫化→成品检查→成品→修理
洛阳纵横机械制造有限公司专注从事脱硫衬胶管道,衬塑管道,脱硫管道,衬胶钢管,衬塑钢管的研发和生产,专业为客户提供优质的耐磨防腐管道产品及技术服务。公司多年逐步发展为大型高新技术企业,专业生产衬塑管道,衬胶钢管,衬胶管道,耐磨衬胶管道,脱硫衬胶管道及各种防腐耐磨管件.质量可靠,性价比高。


电厂衬胶管道制作流程如下:
1、对管道或者管件按照用户需求的数据尺寸进行切割和焊接连接法兰;
2、对焊接好的钢体进行检验,要求尺寸,焊缝平整饱满,检验合格后送进喷砂房喷砂除锈。
3、喷砂完成对管体进行涂抹胶浆,衬胶管道胶浆要涂刷4遍以后才可以粘贴胶板,每一层胶浆要间隔8小时以上(因天气情况而定),由此可见,衬胶管道的工艺复杂,生产周期长,全部由人工操作。
4、此刻胶浆涂完以后,根据管体尺寸剪裁电厂脱硫系统衬胶管道生产技术
5、 贴衬法采用热烙法时应严格控制烙铁的温度,一般控制在100-200℃为宜。烙胶时,烙铁不得在胶板上停留,烙胶应以中部开始往四周赶走气泡。烙胶时发现气泡应及时用针刺破,将气体抖烬,然后用烙铁压实。硫化前应对完成衬贴设备进行检查,发现问题要及时处理。硫化根据设备的大小以及所衬橡胶胶种选择硫化方式。基于衬里的质量和经济观点来看,电厂耐腐蚀管道首先应考虑采用硫化罐硫化法。成品质量控制应检查胶层的硬度及电火花检查衬里层有无漏电现象。如有则应修补。
6、衬胶管道全部制作好以后就可以进行硫化,硫化温控制在150度--180度,压力控制在4MPa,持续进行8个小时以后开始逐步冷却降温,待温度全部降下来以后还要再进行打磨、检验,全部工序完成以后才可以出交给用户。


在山东省临沂市本地采买衬胶管道-钢衬塑复合管满足多种行业需求到恒泰泽远防腐管道(临沂)生产网点,无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:田经理-【18762195566】。
相关信息
- 出租800KW发电机租后服务完善
- 乡村振兴精神堡垒 定制仿古精神堡垒 不锈钢精神堡垒 导视牌 景区精神堡垒 大型不锈钢精神堡垒 精神堡垒制作厂家 停车场精神堡垒 广场精神堡垒 城市标志精神堡垒 工地住宅精神堡垒 防腐防锈精神堡垒 户外异性精神堡垒 美丽乡村精神堡垒 商场精神堡垒 小区住宅精神堡垒 产业园精神堡垒厂家
- 集成墙板【美人靠】专注细节专注品质
- 滚动灯箱及配件 社区滚动灯箱真实拍摄品质可靠
- 铝合金木纹漆厂家定制#方钢圆管#长廊护栏#园林建筑
- 到成都物流回程货车整车调配公司_更专业的物流服务
- 废旧树脂 玻璃棉板卷毡从厂家买售后有保障
- 锅炉燃烧颗粒中温果木炭
- 候车亭户外标识标牌货源直销
- 景区导视牌择优
- 循环水石英砂滤料销售
- 高考复读,高三复读冲刺学校就业不担心
- 钢结构岗亭消防亭制造厂家多年经验
- 橡木燃烧颗粒取暖颗粒燃料
- 变压器回收变压器铜排回收专业服务
- 广东省阳江市铁塔接地镀铜绞线单根
- 溪湖衬胶管道_衬胶管道采购闪电发货
- 泸溪闸门/钢坝/清污机_景观钢坝闸供货及时