您当前的位置:销千里买卖 » 江宁销千里买卖 »江宁产品 » 数控等离子切割机,激光切管机量大从优
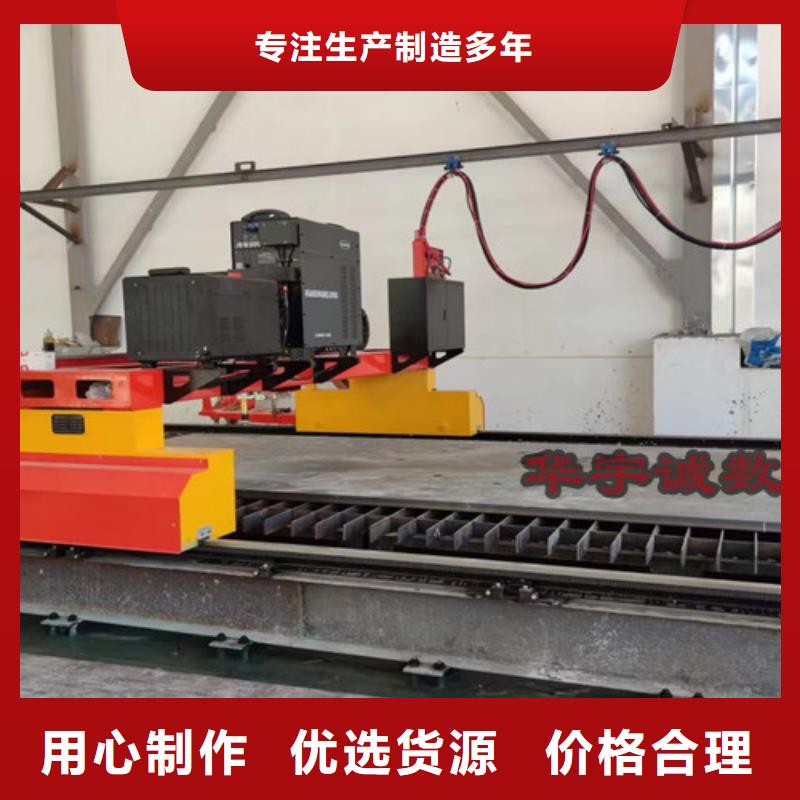
数控等离子切割机,激光切管机量大从优
更新时间:2026-11-17 03:40:32 ip归属地:南京,天气:阴,温度:9-16 浏览:59次



- 发布企业
- 武汉 华宇诚数控科技(南京市江宁区分公司)
- 报价
- 电仪
- 品牌
- 电仪
- 供货总量
- 999
- 运费
- 供方支付
- 关键词
- 金属光纤激光切割机、数控板材切割机、等离子切割机、角钢激光切管机、龙门光纤切割机、厚板激光切割机
- 所在地
- 南京市江宁区知行路55号万德斯产业园6幢
- 联系电话
- 052788266888
- 手机
- 052788266888
- 联系人
- 请说明来自销千里买卖,优惠更多
详细介绍
以下是:南京市江宁区数控等离子切割机,激光切管机量大从优的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电仪 |
| 发货期限 | 3天 |
| 供货总量 | 999 |
| 运费说明 | 供方支付 |
| 小起订 | 1 |
| 是否厂家 | 生产厂家 |
| 产品材质 | 钢结构 |
| 产品品牌 | 华宇诚数控 |
| 产品规格 | 3000×1500/4000×1500/4000×2000/6000×2000/6000×2500/8000X2500 |
| 加工定制 | 是 |
| 产品型号 | YCLM-4000 |
| 质保时间 | 2年 |
| 适用领域 | 金属钢板切割 |
| 范围 | 数控等离子切割机,激光切管机供应范围覆盖江苏省、南京市、江宁区、玄武区、白下区、秦淮区、建邺区、鼓楼区、下关区、浦口区、栖霞区、雨花台区、六合区、溧水区、高淳区等区域。 |
【华宇诚】为您提供高淳激光切割机光纤激光、溧水交换台光纤切割机、建邺重型激光切管机、鼓楼60000W激光切割机、浦口大幅面激光切割机等多元产品与服务。数控等离子切割机,激光切管机量大从优,华宇诚数控科技(南京市江宁区分公司)为您提供数控等离子切割机,激光切管机量大从优,联系人:,电话:【052788266888】。 江苏省,南京市,江宁区 江宁区位于江苏省南京市东南部,是南京主城八区之一,重要的科教中心和创新基地,东部地区先进制造业基地、交通物流枢纽和空港枢纽,江宁从东西南三面环抱南京主城,航空、航运、铁路、公路交通体系汇聚,是南京对外沟通的重要枢纽。
产品视频展示,助您洞悉数控等离子切割机,激光切管机量大从优产品的每一处细节。让购买决策变得轻松简单,为您带来更好的购物体验。
以下是:南京江宁数控等离子切割机,激光切管机量大从优的图文介绍

华宇诚数控科技(南京市江宁区分公司)技术力量雄厚、生产制造精良、售后服务佳,并具有一套切实可行的质量保证体系,拥有强大的安装调试队伍。我公司宗旨:以新的机制、新的起点、继续致力于 江宁大功率激光切割机、江宁就近2040激光切割机的研究和开发,努力提高自身素质,增强市场竞争力。我公司全体员工真诚期待携手与您合作,为我国 南京江宁就近水刀切割机、南京江宁本地数控切割机、南京江宁本地附近轻型激光切管机事业作出大的贡献,为我们的美好明天奋斗。


数控等离子切割机气冷式割炬使用注意事项操作人员在使用数控等离子切割机时,都会根据切割板材的厚度来选择合适的割炬,等离子切割割炬分为风冷式和水冷式,风冷式割炬也叫做气冷式割炬,比较常用于加工10mm以下的不锈钢、碳板等金属板材,工作原理大致上是经过空气的自然冷却来使得割炬表面温度降低从而可以长期使用。因冷却方式的不一样,使用寿命普遍偏低。1.割炬里的电极,位于中心的铪丝如果烧损范围在2.5--3mm,就需要换上一个新的,值得注意的是电极需要放置冷却或者是拿压缩空气吹至常温,不然电极基座会受到热膨胀发腻较紧,旋松时切记勿用太大力,不然极易损坏电极基座。另外,电极,喷嘴在更换前需要检查内部是否有有杂质,应清理干净后使用。2.在正常运用过程中,如果听见“吓”的响声,弧光发红,弧碴上窜,应立即停止操作,此刻电极、喷嘴已损坏,强继续使会损坏割炬,有必要替换电极、喷嘴后方可继续使用。3.气冷型割炬操作运行时电流不得大于其额定电流,超过的话越则易损坏割炬。4.替换电极、喷嘴时有必要关断主机电源,割炬未装电极、喷嘴时不能按下割炬开关。5.用压缩空气有必要进行干燥清洗。因水气、油污易导电,电极上产生螺旋黑纹,阐明水气、油污过多,使电极、喷嘴内部拉弧短路,极易损坏割炬,又不能正常运作。6.割炬中的电极、喷嘴在运用过程中不能松动,电极须用专用扳手旋紧,每次运用前有必要检查,见有松动随时用专用扳手旋紧,但不能运用活络扳手之类的东西。


数控等离子切割机有多重形式,不少朋友不知道应该如何选择?今天奥迅数控切割机小编就和大家分享一下这个话题,数控等离子切割机如何选择,什么情况下选择台式数控数控等离子切割机,什么情况下选择便携式数控数控等离子切割机。
数控等离子切割机分为手切和数控等离子,其区别就是引入数控系统,用机械手代替人工,用电脑和弧压信号来控制等离子割枪运行轨迹,其工艺和效率都有质的。数控数控等离子切割机主要分为三个部分,一是便携式数控数控等离子切割机,二是台式数控数控等离子切割机,三是龙门式数控数控等离子切割机。那么在实际使用中应该如何选择呢?
便携式数控数控等离子切割机是属于入门级产品,相对台式等离子和龙门式等离子来说,这个应用范围统筹这两种,但是由于单边驱动的原因又存在一定局限性。其特点是易移动,灵活多变,门楷低。中小型企业,个体加工户都能用得起。根据其具体使用范围来做配套工装。而台式数控数控等离子切割机,其特点就是双边驱动,有固定的工装。如果有客户主要采用等离子切割,买一个便携切割机然后再焊接工装,购买等离子电源,其一番操作下来与台式等离子成本无异。所以针对于主要薄板且只用等离子切割的用户, 就是台式数控等离子切割机了。
在数控切割机选用上,如果把龙门切割机和数控等离子切割机比作两个并排的大圆圈的话,那么便携式数控切割机的应用范围应该就是包含了两者八成以上的大圆。这样的比喻应该比较直观形象了。所以在客户选择数控等离子切割机的时候,要明确自己加工范围与用途,薄板 台式或便携式,厚板整大板 便携或是龙门。
以上是选择数控等离子切割机的一些基本常识,更多有关数控数控等离子切割机以及数控火焰切割机等问题,欢迎关注我们奥迅数控切割!


数控等离子切割机电弧功率数控等离子切割机为了获得高压缩性的等离子弧切割电弧,切割喷嘴都采用了较小的喷嘴孔径、较长的孔道长度并加强了冷却效果,这样可以使得喷嘴有效断面内通过的电流增加,即电弧的功率密度加大。但同时压缩也使得电弧的功率损失加大,因此,实际用于切割的有效力量要要比电源输出的功率小,其损失率一般在25%~50%之间,有些方法如水压缩等离子弧切割的力量损失率会更大,在进行切割工艺参数设计或切割成本的经济核算时应该考虑这个问题。在工业中使用的金属板厚大多是在50mm以下,在这个厚度范围内用常规的等离子弧切割往往会形成上大下小的割口,而且割口的上边缘还会导致切口尺寸精度下降并增加后续加工量。当采用氧和氮气等离子弧切割碳钢、铝和不锈钢时,当板厚在10~25mm范围内时,通常是材料越厚,端边的垂直度越好,其切割棱边的角度误差在1度~4度。当板厚小于1mm,随板厚的减小,切口角度误差从3°~4°增加到15°~25°。一般认为,这种现象的产生原因是由于等离子射流在割口面上的热输入不平衡所致,即在割口的上部等离子弧力量的释放多于下部。这个力量释放的不平衡,与很多工艺参数密切相关,如等离子弧压缩程度、切割速度及喷嘴到工件的距离等。增加电弧的压缩程度可以使高温等离子射流延长,形成更为均匀的高温区域,同时加大射流的速度,可以减小切口上下的宽度差。然而,常规喷嘴的过度压缩往往会引起双弧现象,双弧不但会损耗电极和喷嘴,使切割过程无法进行,而且也会导致切口质量的下降。另外,过大的切割速度和过大的喷嘴高度都会引起切口上下宽度差的增加。(以上内容摘自国内百科网)
数控等离子切割机,激光切管机量大从优_华宇诚数控科技(南京市江宁区分公司),固定电话:【052788266888】,移动电话:【052788266888】,联系人:,南京市江宁区知行路55号万德斯产业园6幢。
相关信息
- 光纤激光切割机2000w光纤激光切割机货源直销
- 活性炭,蜂窝活性炭匠心品质
- 油缸管,刮削滚光油缸缸筒厂家售后完善
- 激光切割机 光纤激光切割机价格多少以质量求生存
- 激光切割机2000w激光切割机实力见证
- 自动升降柜生鲜食品果蔬自动售货柜优选原材
- 景观护栏,景观护栏厂实力优品
- 口碑好 高标农田灌溉PVC-U专用管材管件厂家
- 热浸锌电缆桥架镂空电缆桥架海量货源
- 数控等离子切割机板管光纤激光切割机价格实惠工厂直供
- 水下,水下安装施工
- 龙门吊32吨双主梁起重机实体厂家大量现货
- 旋转接头满足多种行业需求
- 铅箱放射性废物铅箱支持拿样
- 水豚出租质保2年
- 杨陵扒渣机50型扒渣机价格实惠工厂直供
- 江城声测管-超前小导管声测管品质做服务
- 黑龙江彩钢排水管质保一年