您当前的位置:销千里买卖 » 黔南销千里买卖 »黔南产品 » 10+6堆焊耐磨板厂家直销
10+6堆焊耐磨板厂家直销
更新时间:2026-11-14 01:02:11 ip归属地:黔南,天气:阴,温度:10-19 浏览:59次
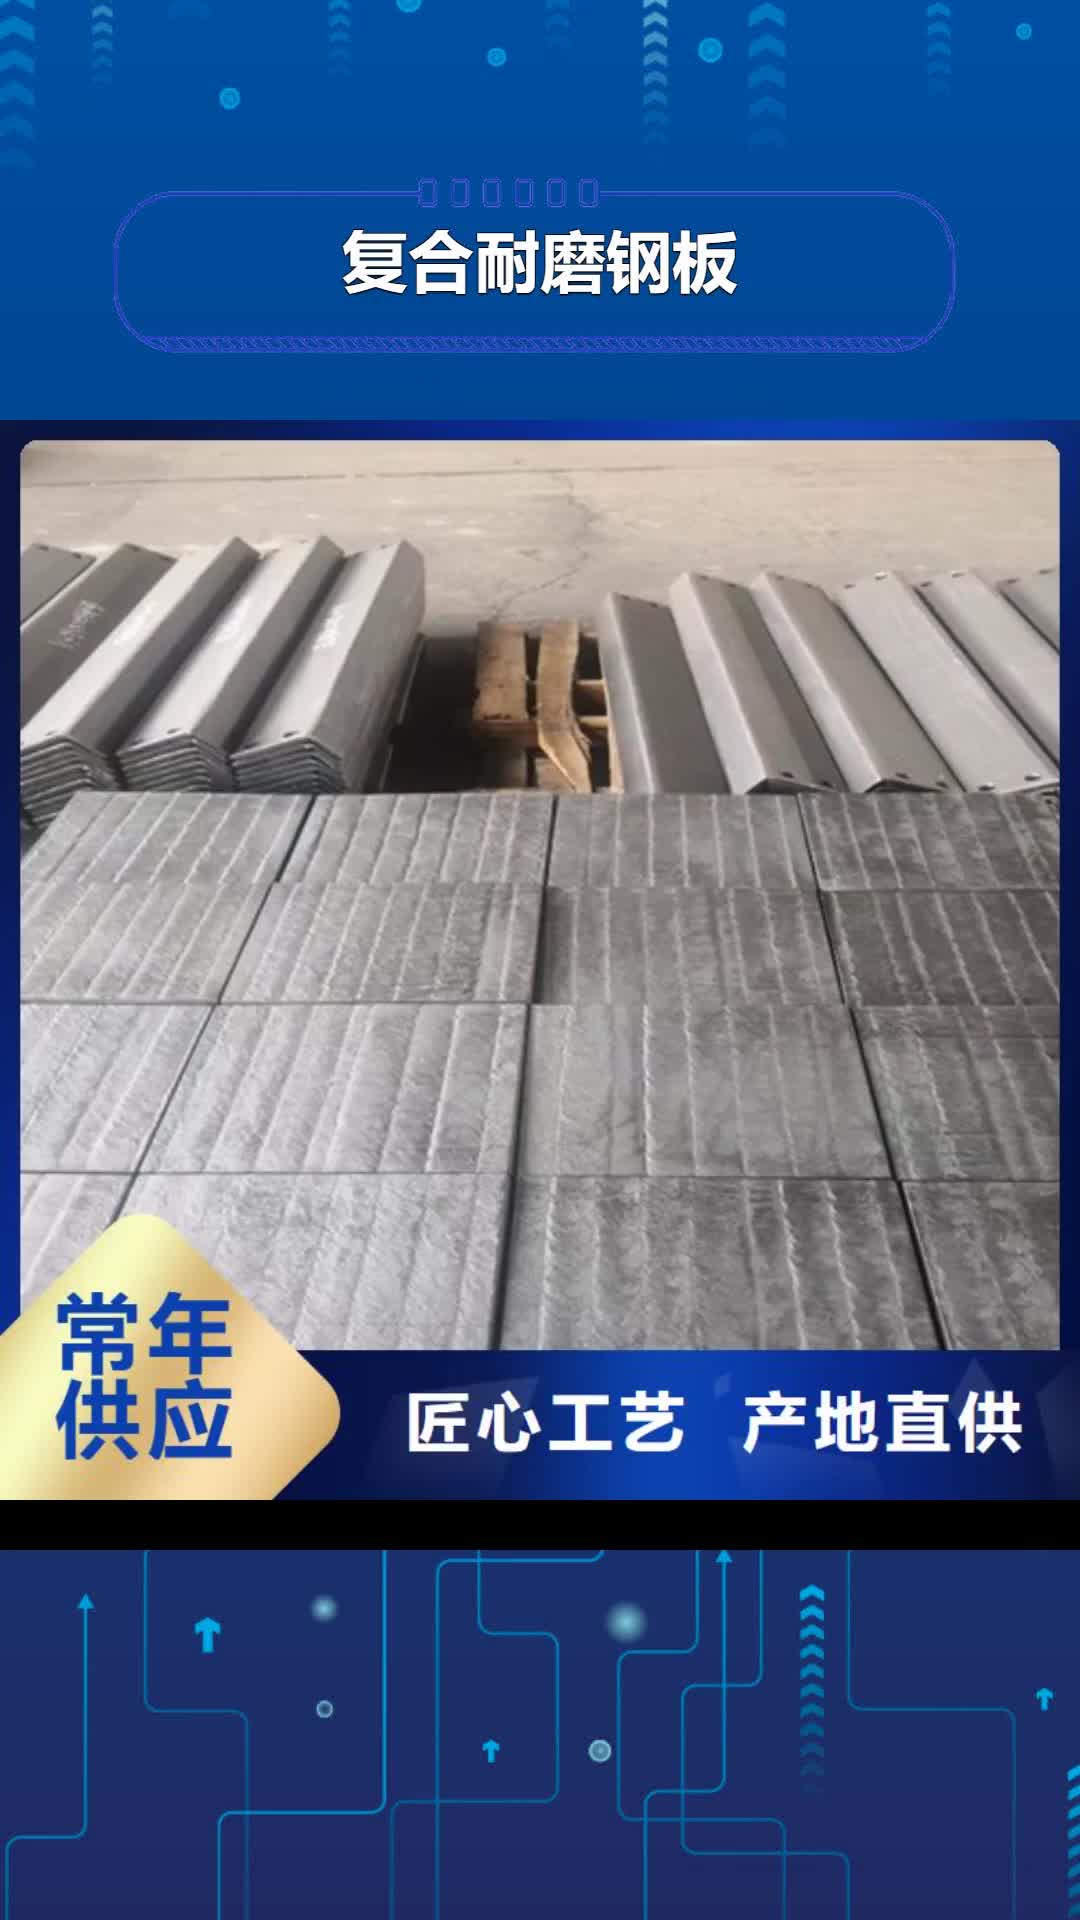


- 发布企业
- 【多麦金属】高锰耐磨耐候钢板生产厂家(黔南市分公司)
- 报价
- 600/平米
- 品牌
- 600/平米
- 供货总量
- 50000
- 运费
- 电议
- 关键词
- 锰13钢板
- 所在地
- 贵州省黔南市金盆街道纬一路28号平塘数字科创产业园6幢
- 联系电话
- 19963572572
- 手机
- 19963572572
- 联系人
- 朱经理 请说明来自销千里买卖,优惠更多
详细介绍
以下是:贵州省黔南市10+6堆焊耐磨板厂家直销的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 600/平米 |
| 发货期限 | 1天 |
| 供货总量 | 50000 |
| 运费说明 | 电议 |
| 小起订 | 1平方 |
| 质量等级 | 一级 |
| 是否厂家 | 是 |
| 产品材质 | 齐全 |
| 产品品牌 | 多麦金属 |
| 产品规格 | 1400*3400 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 支持 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 适用领域 | 矿山 机械 水泥 火电厂 |
| 范围 | 10+6堆焊耐磨板供应范围覆盖贵州省、贵阳市、遵义市、安顺市、铜仁市、六盘水市、毕节市、黔西南市、黔南市、黔东南市 都匀市、福泉市、荔波县、贵定县、瓮安县、独山县、平塘县、罗甸县、长顺县、龙里县、惠水县等区域。 |
【多麦】以匠心打造多元场景产品,涵盖福泉42crmo钢板、长顺35#钢板、龙里NM450耐磨板、罗甸12cr1mov合金钢板、惠水NM500耐磨板、安顺锰13板、铜仁耐候不锈钢板、贵阳高锰钢板厂家等。10+6堆焊耐磨板厂家直销,【多麦金属】高锰耐磨耐候钢板生产厂家(黔南市分公司)为您提供10+6堆焊耐磨板厂家直销的资讯,联系人:朱经理,电话:【19963572572】。 贵州省,黔南布依族苗族自治州 黔南布依族苗族自治州曾是南方出海丝绸之路的重要通道,也是黔中通往川桂湘滇的故道,商贾云集、物流通达。黔南境内航空、铁路、公路、河运纵横交错;黔南先后涌现出抗清名将辽东巡抚、山海关总兵丘禾嘉,护国先驱戴勘、黄齐生,中共一大代表邓恩铭烈士等一批英雄人物;拥有森林公园6个、省级森林公园5个。
想知道10+6堆焊耐磨板厂家直销产品有多棒?看视频就够了,它比千言万语都更有说服力!
以下是:贵州黔南10+6堆焊耐磨板厂家直销的图文介绍
【多麦金属】高锰耐磨耐候钢板生产厂家(黔南市分公司)拥有雄厚的技术力量和多年来在 黔南Mn13耐磨板、贵州黔南本地耐磨500钢板研制生产上积累的大量宝贵的实战经验,并不断致力于新 贵州黔南就近高锰钢板供应、黔南本地65mn钢板产品的开发研制以扩大生产规模,生产更多更好的 贵州黔南就近耐磨500钢板、贵州黔南就近NM450耐磨板、黔南本地附近65锰钢板产品,回报新老客户的厚爱和所有的业界同仁的大力支持,携手共创美好的明天。

轮斗挖掘机的锥体耐磨衬板用什么材料好呢?轮斗挖掘机的锥体受到物料的冲蚀,磨蚀,很容易发生损坏。因此,其衬板应该具有耐磨蚀和抗冲击的特点。因此,可以选用KNM60碳化铬堆焊复合钢板。堆焊复合碳化铬耐磨钢板是利用电弧的方式将高温达40-60%的碳化铬合金结合的钢铁基板上构成的复合耐磨层。具有高硬度,耐磨,耐冲击,耐高温,耐冲击等特点。能够打孔加工,焊接。维修方便。因此,用KNM60碳化铬堆焊复合钢板能够提高轮斗挖掘机锥体的耐磨性能,延长使用寿命,同时维修方便,提高生产效率。复合耐磨钢板


堆焊层焊接应力的释放由于焊接热应力的作用,复合钢板的堆焊层表面分布着许多裂纹,这些裂纹可以起到释放焊接应力、贵州黔南当地减少母板变形的作用。堆焊层的裂纹应该是细小、贵州黔南当地分散、贵州黔南当地无序、贵州黔南当地不深人母板的、贵州黔南当地与焊道长度方向垂直的裂纹。这种裂纹是焊接过程中应力释放的结果,有助于提高复合板的韧性,防止层脱落。堆焊耐磨钢板 堆焊板此外,高铬堆焊板的加工性能良好,其表面的细丝状应力释放裂纹,也可避免复合钢板在加工过程中发生脱落、贵州黔南当地剥离。复合耐磨钢板


堆焊工艺方法在堆焊前先将明弧堆焊焊丝穿过送丝轮和导电嘴,焊枪接电源正极,基材接电源负极,通电后焊丝先与基材之间形成电弧,随焊枪摆动向前焊接,电弧开始在焊丝与基材之间产生,进人稳定焊接过程。在堆焊过程中,焊枪的摆动宽度应大于焊丝直径的4倍以上,以避免摆动过宽造成焊道两侧熔深过大,摆宽过窄造成成形不良。堆焊过程中的易损件,如导电嘴、贵州黔南送丝轮应及时更换,否则会导致送丝不畅,而产生断弧。焊丝的干伸长度要适中,不能过长或过短(一般25mm)。过长会导致焊道不直,影响焊缝成形;过短会导致断弧,影响连续焊接和板的质量。在实际的生产过程中,我们采用四头堆焊板工艺,同时用四台焊机堆焊。采用这种方法能提高生产效率,降低成本。如堆焊规格为1500mmx3500mm的Q235钢板,当选用2.8mm焊丝,堆焊4mm厚度时,大约只需要3.5h,一人操作即可完成整张板的焊接。同时焊接过程中采用压力水冷技术,既可提高冷却速度,也可提高板的硬度和。焊接速度的选择:从堆焊成形角度讲,焊接速度太小时,由于线能量过大熔化了较多的金属,使熔化金属向焊缝两边流淌,影响焊缝成形,同时容易造成边缘部分与基材间产生未融合的缺陷;焊接速度太大时,会使堆焊层中间下凹或者薄厚不均匀。通过多次试验,我们选择的焊速一般在10~15mm/s之间,随着焊接电流的增加,焊速也略有增加。此外,焊速还影响堆焊层厚度,焊速越快,堆焊层越薄。所以在实际堆焊时,应综合考虑多方面因素来选择焊速。复合耐磨钢板


您是想要在贵州省黔南市采购高质量的10+6堆焊耐磨板厂家直销产品吗?【多麦金属】高锰耐磨耐候钢板生产厂家(黔南市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的10+6堆焊耐磨板厂家直销产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:朱经理-【19963572572】,地址:《贵州省黔南市金盆街道纬一路28号平塘数字科创产业园6幢》。
公司新闻