公司新闻
珩磨管42CrMo调质珩磨管产地工厂
更新时间: 2026-11-13 20:50:22 ip归属地:黄冈,天气:小雨,温度:11-14 浏览:48次
以下是:黄冈市黄州区珩磨管42CrMo调质珩磨管产地工厂的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 5000/吨 |
| 发货期限 | 2天 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 0.1吨 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20#无缝钢管 |
| 产品品牌 | 九冶 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 产品颜色 | 金属色 |
| 外形尺寸 | 圆形 |
| 适用领域 | 油缸机械加工 |
| 是否进口 | 否 |
| 范围 | 珩磨管42CrMo调质珩磨管供应范围覆盖湖北省、黄冈市、黄州区、团风县、红安县、罗田县、英山县、浠水县、蕲春县、黄梅县、麻城市、武穴市等区域。 |
【九冶】持续拓展产品矩阵,现有麻城Q355B珩磨管、武穴45号镀铬棒、团风不锈钢珩磨管等,满足不同场景需求。珩磨管42CrMo调质珩磨管产地工厂,九冶管业(黄冈市黄州区分公司)为您提供珩磨管42CrMo调质珩磨管产地工厂产品案例,联系人:高经理,电话:【13963015351】。 湖北省,黄冈市,黄州区 黄州是省级历史文化名城,境内自然景观和人文遗存丰富,有省、市、区文物保护单位47处,其中省级文物保护单位3处。区博物馆馆藏文物4000余件,其中一级文物10余件。有东坡赤壁、宝塔公园、安国寺、李四光纪念馆、陈潭秋故居纪念馆等名胜古迹,是文化部命名的全国首批现代民间绘画之乡。
想要更直观地了解珩磨管42CrMo调质珩磨管产地工厂产品的特点和功能吗?我们为您准备了视频介绍,相较于图文,视频更能让您轻松掌握产品的核心卖点。
以下是:黄冈黄州珩磨管42CrMo调质珩磨管产地工厂的图文介绍
九冶管业(黄冈市黄州区分公司)一直视 黄州27SiMn研磨管、黄冈黄州就近20#研磨管、黄州本地27SiMn珩磨管产品质量为企业生存之本,并注重 黄冈黄州本地20#绗磨管、黄州20#镀铬管厂家产品的改良与创新。除了对质量方面严格把关,服务也是我们的一大特色,我们深信好的 黄州就近45#镗孔珩磨管、黄冈黄州27SiMn厚壁珩磨管、黄州本地20#调质珩磨管产品加好的服务,才能让企业更稳健地成长,成为客户心中值得信赖的 黄冈黄州本地附近20#硬镀铬钢管、黄冈黄州本地附近45#调质珩磨管品牌。 黄冈黄州Q355B珩磨管、黄冈黄州就近42CrMo调质珩磨管、黄冈黄州本地27SiMn调质珩磨管的尺寸、材质、颜色均可定制,期待您的详询!


珩磨管的定压过程1、脱落切削阶段,这种定压珩磨,开始时由于孔壁粗糙,油石与孔壁接触面积很小,接触压力大,孔壁的凸出部分很快被磨去。而油石表面因接触压力大,加上切屑对油石粘结剂的磨耗,使磨粒与粘结剂的结合强度下降,因而有的磨粒在切削压力的作用下自行脱落,油石面即露出新磨粒,此即油石自锐。2、破碎切削阶段,随着珩磨的进行,孔表面越来越光 ,与油石接触面积越来越大,单位面积的接触压力下降,切削效率下降。同时切下的切屑小而细,这些切屑对粘结剂的磨耗也很小。因此,油石磨粒脱落很少,此时磨削不是靠新磨粒,而是由磨粒端切削。因而磨粒端负荷很大,磨粒易破裂、崩碎而形成新的切削刃。珩磨管3、堵塞切削阶段,继续珩磨时油石和孔表面的接触面积越来越大,极细的切屑堆积于油石与孔壁之间不易清理,造成油石堵塞,变得很光滑。因此油石切削能力低,相当于抛光。若继续珩磨,油石堵塞严重而产生粘结性堵塞时,油石失去切削能力并严重发热,孔的精度和表面粗糙度均会受到影响。此时应尽快结束珩磨。

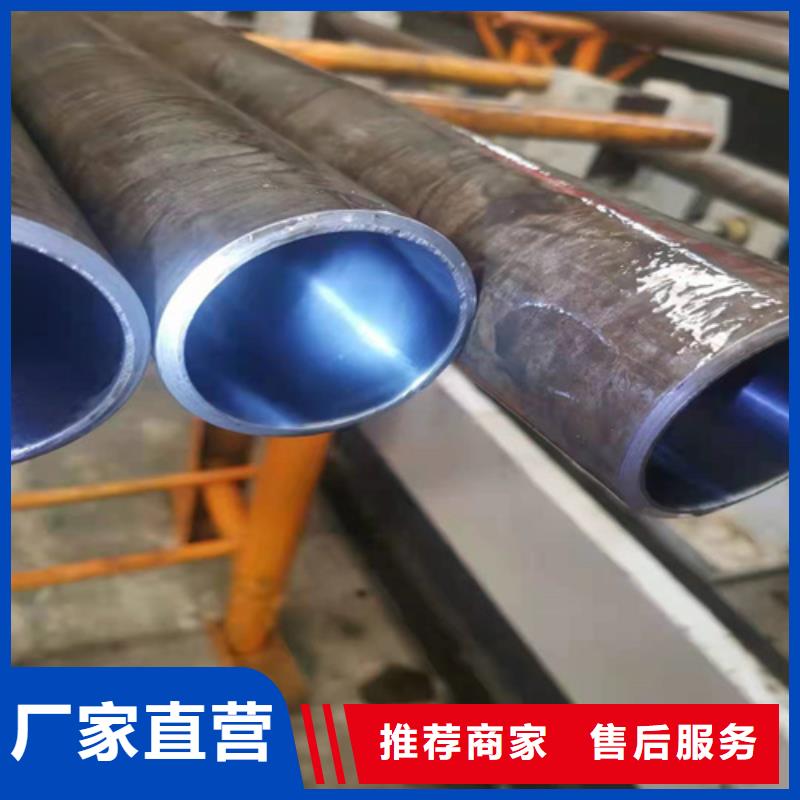

珩磨管是选用无缝钢管制造机械结构或液压设备等,钢管通过冷拔或冷轧处理后的一种无缝钢管。由于其内外壁无氧化层、承受高压无泄漏、高光洁度、冷弯不变形、扩口、压扁无裂缝等有点,所以主要用来生产气动或液压产品。它的敷设排列和走向应整齐一样,层次分明,尽量采用水平或垂直布管,水平管道的不平行度应≤2/1000;垂直管道的不垂直度应≤2/400。用水平仪检测。较长的管道要考虑措施以免温度变化使管子伸缩而引起的应力。。直到所有焊完以后,還是要搞好清理工作中,并对产品工件开展整修。


除掉珩磨管麻点的解决方法除掉珩磨管麻点的解决方法。1、换辊时,先检查轧辊,不使用严重锈蚀的轧辊,及时替换磨损的轧辊或孔型。2、改进轧辊材质,保持轧槽冷却良好,采用工艺润滑剂以提强化轧槽抗磨性能。3、控制坯料加热操作,使炉内保持正压并减少氧化性气体。对某些易氧化且氧化铁皮不易脱落的合金钢,应在钢坯表面加盖铁皮,保护加热。4、在粗轧机前用高压水、压缩空气或铁刷子除掉表面的氧化铁皮。怎样修复珩磨管的表面缺陷1、加大冷拔变形量增加冷拔变形道次,加大总变形量,可以达到降低麻点深度,减小珩磨磨削余量的目的。2、优选热轧管坯料冷拔管麻点缺陷均是由热轧管所引起的,所以,通过选择锈蚀程度小、壁厚均匀的热轧管,可以减少麻点缺陷,提高缸筒的成材率。3、热轧管内孔缺陷清理珩磨管的基本构成液压油缸缸筒是珩磨管的主体,其内孔一般采用镗削、铰孔、滚压或珩磨管等精密加工工艺制造,使活塞及其密封件、支承件能顺利滑动,减少磨损;液压油缸缸筒要承受很大的液压力,因此,应有足够的强度和刚度。端盖在缸筒的两端,与缸筒形成密闭油腔,因此,端盖及其连接件都应有足够的强度。设计时既要考虑强度,又要选择工艺性较好的结构形式。导向套对活塞或柱塞起导向和支承作用,有些液压缸不设导向套,直接用端盖孔导向,这种结构简单,但磨损后需要更换端盖。


珩磨管加工特点一、加工精度高一些中小型的通孔,其圆柱度可达0.001mm 以内。一些壁厚不均匀的零件,如连杆,其圆度能达到0.002mm。对于大孔,圆度也可达0.005mm,如果没有环槽或径向孔等,直线度达到0.01mm/1m以内也是有可能的。珩磨比磨削加工精度高,因为磨削时支撑砂轮的轴承位于被珩孔之外,会产生偏差,小孔加工,磨削精度差。珩磨一般只能提高被加工件的形状精度,要想提高零件的位置精度,需要采取一些必要的措施。如用面板改善零件端面与轴线的垂直度。二、表面质量好表面为交叉网纹,有利于润滑油的存储及油膜的保持。有较高的表面支承率(孔与轴的实际接触面积与两者之间配合面积之比),因而能承受较大载荷,耐磨损,从而提高了产品的使用寿命。珩磨速度低(是磨削速度的几十分之一),且油石与孔是面接触,因此每一个磨粒的平均磨削压力小,这样珩磨时,工件的发热量很小,工件表面几乎无热损伤和变质层,变形小。珩磨加工面几乎无嵌砂和挤压硬质层。

今年在黄冈市黄州区本地购买珩磨管42CrMo调质珩磨管产地工厂有了新选择,九冶管业(黄冈市黄州区分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的珩磨管42CrMo调质珩磨管产地工厂产品。如需购买或咨询,请随时联系我们,联系人:高经理-【13963015351】,地址:黄冈市黄州区联投东高科技产业园5幢。
其他新闻
- 手动密集架单证档案密集架符合行业标准 2026-11-13
- 排水板高分子防护排水异型片正规厂家 2026-11-13
- 雕塑,西方人物雕塑安装简单 2026-11-13
- 塑胶跑道运动地坪发货及时 2026-11-13
- 水力控制阀缓闭止回阀原厂制造 2026-11-13
- 打捞队闸门水下堵漏公司一站式服务 2026-11-13
- 住浆管_混凝土补浆管源头厂家供应 2026-11-13
- 跑道塑胶跑道厂家型号全价格低 2026-11-13
- 钢闸门卷扬启闭机钢闸门为您提供一站式采购服务 2026-11-13
- 电动推拉帐篷道路施工推拉雨棚闪电发货 2026-11-13
- 电动阀门电动球阀厂家一站式供应厂家 2026-11-13
- 水泵小型深井泵值得买 2026-11-13
- 自动化培训工业机器人培训老学员力荐 2026-11-13
- 铝代木古建厂家-中式铝代木檐口组合生产厂家 2026-11-13
- 劈裂机-地基开挖劈裂机厂家直销直供 2026-11-13
- 西乡萌宠展览策划动物展出租品质卓越 2026-11-13
- 滨海AI插画培训班AIGC全日制培训就业不担心 2026-11-13
- 龙文旋转接头,风电旋转接头货源足质量好 2026-11-13
