公司新闻
直缝管直缝钢管 精益求精
更新时间: 2026-11-15 05:09:54 ip归属地:湖州,天气:晴,温度:11-19 浏览:30次
以下是:浙江省湖州市直缝管直缝钢管 精益求精的产品参数
| 产品参数 | |
|---|---|
| 产地 | 沧州 |
| 类型 | 无缝钢管 |
| 品牌 | 钢兴 |
| 范围 | 直缝管直缝钢管 供应范围覆盖浙江省、杭州市、宁波市、温州市、台州市、金华市、湖州市、绍兴市、舟山市、嘉兴市、衢州市、丽水市 吴兴区、南浔区、德清县、长兴县、安吉县等区域。 |
【钢兴】持续拓展产品矩阵,现有南浔锅炉钢管、德清精密衬塑管、丽水抛光流体管、金华流体圆管、衢州抛光焊管等,满足不同场景需求。直缝管直缝钢管 精益求精,钢兴钢管(湖州市分公司)为您提供直缝管直缝钢管 精益求精产品案例,联系人:刘学成,电话:【18552715028】。 浙江省,湖州市 湖州市是一座具有2000多年历史的江南古城。公元前248年,春申君黄歇徙封于此,在此筑城,始置菰城县,以泽多菰草故名;公元602年,置州治,以滨太湖而名湖州,湖州之名从此始。湖州市是历史文化名城,是近代湖商的发源地,素有“丝绸之府、鱼米之乡、文化之邦”的美誉;钱山漾遗址开启了4000多年的世界养蚕织丝史,被命名为世界丝绸之源。湖州市地势大致由西南向东北倾斜,西部多山,东部为平原水网区,是全国的粮食、蚕茧、淡水鱼、毛竹的主要产区和重要生产基地。湖州市境内有众多的自然景观和历史人文景观,如莫干山、南浔古镇等。
无论您是初次接触还是已经熟悉,我们的直缝管直缝钢管 精益求精产品视频将为您带来全新的视觉体验,让您对产品有更深入的了解。
以下是:浙江湖州直缝管直缝钢管 精益求精的图文介绍


JCOE成型法设备简单,模具较少,更换方便;UOE机组模压成型,JCOE成型后的管筒开口较大,焊后宏观整体应力较大。
通过对比分析UOE管线管和JCOE管线管的生产工艺与生产成本,可得到以下结论:
(1)UOE成型的生产效率高,产能大,但是更换模具周期较长,比较适合生产大批量、单一规格的产品;JCOE生产效率较低,而一套模具可对应多种规格,比较适合生产小批量、多规格的产品。
(2)UOE成型可生产产品的直径壁厚范围都要小于JCOE成型。
(3)从性能上看,UOE管线管相比JCOE管线管有残余应力小、外形尺寸精度高、屈强比小的优点。
(4)生产成本方面,UOE生产线的一次性投资高,为30亿元左右,而JCOE生产线为4亿元左右;二者的成材率基本相同,UOE管线管的加工成本相对JCOE管线管每吨要高200~300元。
通过对比分析UOE管线管和JCOE管线管的生产工艺与生产成本,可得到以下结论:
(1)UOE成型的生产效率高,产能大,但是更换模具周期较长,比较适合生产大批量、单一规格的产品;JCOE生产效率较低,而一套模具可对应多种规格,比较适合生产小批量、多规格的产品。
(2)UOE成型可生产产品的直径壁厚范围都要小于JCOE成型。
(3)从性能上看,UOE管线管相比JCOE管线管有残余应力小、外形尺寸精度高、屈强比小的优点。
(4)生产成本方面,UOE生产线的一次性投资高,为30亿元左右,而JCOE生产线为4亿元左右;二者的成材率基本相同,UOE管线管的加工成本相对JCOE管线管每吨要高200~300元。
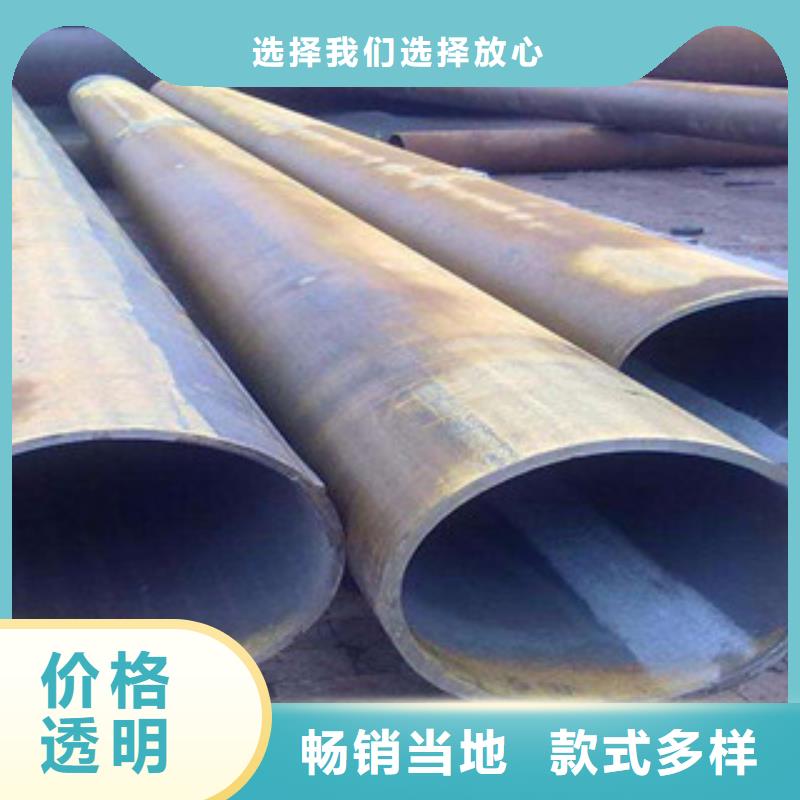


钢管焊缝检查工作及形成焊缝缺陷原因
1、焊缝检查
焊接工序完成后,要检查焊缝的外观,一般来说,钢管焊缝的表面应该是光滑的,不得有裂纹,此外,焊缝的融合状况也是检验焊缝的一个标准,如果焊缝上有气孔、夹渣等,则证明焊缝的融合状况不理想,即焊缝存在缺陷。
2、焊缝缺陷形成原因分析
焊缝缺陷的形成原因有很多方面,主要有: ,焊接时,未将两个工件焊透,这很大程度上时由于焊接物表面有杂质,或者是焊接物开日太大以及焊接的速度过快等原因形成的。第二,气孔,焊接时的速度和电流大小都对气孔的形成有影响,焊条没有摆正方位也会造成焊接气孔的产生。第三,在焊缝中,如果存在一些化学杂质如磷、硫等,会形成焊缝,并且,焊接时热力太过几种,焊接完成后冷却过快都会造成工艺缺陷。
1、焊缝检查
焊接工序完成后,要检查焊缝的外观,一般来说,钢管焊缝的表面应该是光滑的,不得有裂纹,此外,焊缝的融合状况也是检验焊缝的一个标准,如果焊缝上有气孔、夹渣等,则证明焊缝的融合状况不理想,即焊缝存在缺陷。
2、焊缝缺陷形成原因分析
焊缝缺陷的形成原因有很多方面,主要有: ,焊接时,未将两个工件焊透,这很大程度上时由于焊接物表面有杂质,或者是焊接物开日太大以及焊接的速度过快等原因形成的。第二,气孔,焊接时的速度和电流大小都对气孔的形成有影响,焊条没有摆正方位也会造成焊接气孔的产生。第三,在焊缝中,如果存在一些化学杂质如磷、硫等,会形成焊缝,并且,焊接时热力太过几种,焊接完成后冷却过快都会造成工艺缺陷。


钢兴钢管(湖州市分公司)发展方向是:提高 浙江湖州方管管道、湖州三层防腐合金管产品质量,力创凯宸品牌;增加技术投入,完善系列 浙江湖州本地螺旋圆管、湖州就近抛光方管产品;加强售后服务,构筑销售网络。
竭诚欢迎各界同仁惠顾!


JCOE成型的优势
大直径直缝埋弧焊管是以钢板为原料,经过不同的成型工艺,采用双面埋弧焊接和焊后扩径等工序制成焊管。直缝埋弧焊管生产工艺不管采用哪种生产方法,如钢板超声波检查、铣边、边缘处理和成型后的管坯点焊、内外埋孤焊、超声波探伤、扩径、水压试管等工序基本上是大同小异,关键是成型工序不同。因此,根据成型工序,SAWL又可以具体分为辊弯成型(砌强)、连续扭转成型、UOE成型和JCOE成型工艺4种。
RBE成型是一种传统的成型工艺。该成型法是将钢板压边后在三辊或四辊之间经多次滚压卷制成圆筒形,然后采用双面埋弧焊接成型。该成型方式的优点是设备小、重量轻、投资少、管径范围大、产量适中且生产灵活,对市场适应性强,但也存在管筒开口大、易错边、不易控制等缺点。对于大直径、高钢级、大壁厚钢管生产难度较大,由于该成型法成型上辊中部无支撑,受其刚度的限制,往往出现中间宽,两头窄的现象。
大直径直缝埋弧焊管是以钢板为原料,经过不同的成型工艺,采用双面埋弧焊接和焊后扩径等工序制成焊管。直缝埋弧焊管生产工艺不管采用哪种生产方法,如钢板超声波检查、铣边、边缘处理和成型后的管坯点焊、内外埋孤焊、超声波探伤、扩径、水压试管等工序基本上是大同小异,关键是成型工序不同。因此,根据成型工序,SAWL又可以具体分为辊弯成型(砌强)、连续扭转成型、UOE成型和JCOE成型工艺4种。
RBE成型是一种传统的成型工艺。该成型法是将钢板压边后在三辊或四辊之间经多次滚压卷制成圆筒形,然后采用双面埋弧焊接成型。该成型方式的优点是设备小、重量轻、投资少、管径范围大、产量适中且生产灵活,对市场适应性强,但也存在管筒开口大、易错边、不易控制等缺点。对于大直径、高钢级、大壁厚钢管生产难度较大,由于该成型法成型上辊中部无支撑,受其刚度的限制,往往出现中间宽,两头窄的现象。


螺旋缝焊管一般是以热轧钢带卷作管坯,经螺旋成型,再采用高频电阻焊法或埋弧焊接成型。该工艺能用较窄的坯料生产较大管径的焊管,还可以用同样宽度的坯料生产不同管径的焊管。焊缝长度比直缝焊管焊缝长增加30%~100%。焊管的缺陷主要体现在焊缝上,焊缝长就意味着可靠性差,并且成型与焊接同时进行,焊缝缺陷几率明显偏高,焊缝质量不易保证。螺旋缝焊管生产线普遍不具有扩径工序,无法降低成型和焊接残余应力,致使焊管内部具有较大的残余应力,其残余应力为拉应力(可达200~300 MPa)。而焊管受内压后,管壁亦产生环向拉应力,二者叠加,使焊管承压能力减弱。并且残余拉应力,特别是焊缝位置残余拉应力的存在也大大降低了焊管抗应力腐蚀的能力,在酸性油气输送管线中必须严格限制残余拉应力。螺旋缝焊管在曲面上进行焊接,焊缝形状欠佳,内焊缝的马鞍形和外焊缝的脊背形难以克服,应力集中难以避免。螺旋缝焊管焊缝热影响区大,且硬度高,韧性和抗应力腐蚀能力下降。


在浙江省湖州市采购直缝管直缝钢管 精益求精请认准钢兴钢管(湖州市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:刘学成-【18552715028】)。
产品


其他新闻
- 托运,上海到冷藏物流公司量大从优 2026-11-15
- 防伪印刷厂北京印刷厂优选好材铸造好品质 2026-11-15
- 防伪防伪注重细节 2026-11-15
- 二次结构浇筑机砂浆喷涂机厂家拥有多家成功案例 2026-11-15
- 移动破碎站质量优选 2026-11-15
- 【吹扫装置】-IRTP300L 红外测温传感器使用寿命长久 2026-11-15
- 公司解非营业执照质量保证 2026-11-15
- 【河道护栏】201不锈钢复合管品质好才是硬道理 2026-11-15
- 不锈钢扁钢不锈钢板精致工艺 2026-11-15
- 【单向塑料格栅】 三维植被网敢与同行比价格 2026-11-15
- 智慧档案库房智慧档案库房品类齐全 2026-11-15
- 水下工程施工公司『全国』 2026-11-15
- 德阳市到回程车返空车_诚信物流_免费上门取货 2026-11-15
- 铝代木古建厂家铝合金仿古花格优选原材 2026-11-15
- pp管pp热熔三通源厂直接供货 2026-11-15
- 德化起重机双梁龙门吊生产型 2026-11-15
- 赣县球墨铸铁管球墨井盖外露锁选择我们选择放心 2026-11-15
- 新疆紫铜管监测井管厂家 2026-11-15
联系方式