公司新闻
201不锈钢复合管_不锈钢复合管护栏工程施工案例
更新时间: 2026-11-14 03:09:26 ip归属地:镇江,天气:小雨转多云,温度:11-21 浏览:23次
以下是:江苏省镇江市201不锈钢复合管_不锈钢复合管护栏工程施工案例的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 83 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 范围 | 201不锈钢复合管_不锈钢复合管护栏供应范围覆盖江苏省 南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 京口区、润州区、丹徒区、丹阳市、扬中市、句容市等区域。 |
【鑫海达海】业务覆盖多元场景,提供以下产品和服务:润州桥梁护栏立柱、扬中桥梁护栏立柱、苏州不锈钢复合管楼梯扶手、徐州不锈钢复合管护栏厂家、连云港不锈钢复合管护栏等。201不锈钢复合管_不锈钢复合管护栏工程施工案例,鑫海达海不锈钢复合管生产制造厂家(镇江市分公司)为您提供201不锈钢复合管_不锈钢复合管护栏工程施工案例,联系人:贾经理,电话:【052788266222】。 江苏省,镇江市 镇江市是历史文化名城,有着极其丰厚的文化积淀。春秋时称为“朱方”,三国时为“京口”,南朝宋在京口设“南徐州”,隋统一后改置“润州”,镇江之名自北宋至今,民国时期为江苏省会。镇江历来是兵家必争之地,扼南北要冲,得山水之胜,钟灵毓秀,代不乏才。历代文人墨客纷来在此留下了千古传诵的名篇。3000多年的建制史,涌现出刘裕(寄奴)、萧统、沈括、米芾、宗泽、刘勰、葛洪、茅以升等万古流芳的人物,留下众多历史遗存、诗文典籍和传说故事,《抱朴子》《世说新语》《昭明文选》《文心雕龙》《梦溪笔谈》等传世巨著是中华文化的璀璨瑰宝,“白娘子水漫金山”“甘露寺刘备招亲”等故事脍炙人口。有北固山、金山寺、西津渡、甘露寺、梦溪园等景点。
深入了解201不锈钢复合管_不锈钢复合管护栏工程施工案例产品,一部视频就够了,快来观看!
以下是:江苏镇江201不锈钢复合管_不锈钢复合管护栏工程施工案例的图文介绍
鑫海达海不锈钢复合管生产制造厂家(镇江市分公司)价值观:责任、诚信、感恩
是我司在长期的经营 镇江就近201不锈钢复合管、江苏镇江本地不锈钢复合管护栏厂家、镇江就近304不锈钢复合管活动中所形成的共同价值观念、行为准则、道德规范,体现我司的精神传达、人际关系、规章制度、生产服务等集合。“责任”是我们前进的动力,“诚信”是我们立足的根本,“感恩”是我们发展的力量。


构件下料前必须检查是否平直,否则必须矫直。焊接时焊条或焊丝应选用适合于所焊接的材料的品种,且应有出厂合格证。 焊接时构件之问的焊点应牢固,焊缝应饱满,焊缝表面的焊波应均匀,不得有咬边、未焊满、裂纹、渣滓、焊瘤、烧穿、电弧擦伤、弧坑和针状产气孔等缺陷,焊接区不得有飞溅物.如有漏焊,必须先焊渣后再进行补充焊接。
打磨平整光洁,不允许有焊渣、崩浅、毛刺或未打磨等情况;栏杆接缝应严密,不得有裂缝、翘曲、锻痕。焊接完成后,应将焊渣敲净。漆面平整均匀,不允许有色差、漏漆现象。表面平滑、均匀,不允许有、鼓泡、气孔、流挂、裂纹、夹杂物、发粘、划痕等缺陷。栏杆高度、问距、安装位置应符合设计要求。栏杆之问竖向问距不大于110mm ,允许偏差不大于3㎜ 。栏杆竖向平面乖直度不大于3 ㎜,横向平面直线度不大于4 ㎜。栏杆高度允许偏差不大于3 ㎜。
应注意的质量问题:尺寸超出允许偏差:对焊缝长宽、宽度、厚度不足,中心线偏移,弯折等偏差,应严格控制焊接部位的相对位置尺寸,合格后方准焊接,焊接时精心操作。焊缝裂纹:为防止裂纹产生,应选择适合的焊接工艺参数和焊接程序,避免用大电流,不要突然熄火,焊缝接头应搭接10-15mm ,焊接中不允许搬动、敲击焊件;表面气孔:焊接部位必须清洗干净,焊接过程中选择适当的焊接电流,降低焊接速度,使熔池中的气泡逸出。
铁艺栏杆安装:工艺流程 后加理件法:安装预理件一放线一安装立柱一扶手与认柱连接(针对木扶手工程);安装预埋件后加埋件做法是:采用膨胀螺栓与钢板来制作后置连接件,先在土建基层上放线,确定众柱固定点的位置,然后在安装基层上用冲击钻钻孔(对于安装基层有面砖和理石面层的,在使用专用理石钻头或水钻现在面层上开孔后,用冲击钻钻孔),再安装膨胀螺栓,螺栓保持足够的长度,在螺栓定位以后,将螺栓拧紧同时将螺母与螺杆间焊死,防止螺母与钢板松动。扶手与墙体面的连接也同样采取上述方法。
由于上述后加埋件施工,有可能产生误差,因此,在立柱安装之前,应甫新放线,以确定埋板位置与焊接众杆的准确性,如有偏差,及时修正二应保证立柱全部座落在钢板上,并且四周能够焊接。焊接立柱时,需双人配合,一个扶住栏杆使其保持乖直,在焊接时不能晃动,另一人施焊,要四周施焊,并应符合焊接规范。木扶手安装(针对木扶手工程)找位与划线: 安装扶手的固定件:位置、标高、坡度找位校正后,出扶手纵向中心线。按设计扶手构造,根据折弯位置、角度,划出折弯或割角线。
打磨平整光洁,不允许有焊渣、崩浅、毛刺或未打磨等情况;栏杆接缝应严密,不得有裂缝、翘曲、锻痕。焊接完成后,应将焊渣敲净。漆面平整均匀,不允许有色差、漏漆现象。表面平滑、均匀,不允许有、鼓泡、气孔、流挂、裂纹、夹杂物、发粘、划痕等缺陷。栏杆高度、问距、安装位置应符合设计要求。栏杆之问竖向问距不大于110mm ,允许偏差不大于3㎜ 。栏杆竖向平面乖直度不大于3 ㎜,横向平面直线度不大于4 ㎜。栏杆高度允许偏差不大于3 ㎜。
应注意的质量问题:尺寸超出允许偏差:对焊缝长宽、宽度、厚度不足,中心线偏移,弯折等偏差,应严格控制焊接部位的相对位置尺寸,合格后方准焊接,焊接时精心操作。焊缝裂纹:为防止裂纹产生,应选择适合的焊接工艺参数和焊接程序,避免用大电流,不要突然熄火,焊缝接头应搭接10-15mm ,焊接中不允许搬动、敲击焊件;表面气孔:焊接部位必须清洗干净,焊接过程中选择适当的焊接电流,降低焊接速度,使熔池中的气泡逸出。
铁艺栏杆安装:工艺流程 后加理件法:安装预理件一放线一安装立柱一扶手与认柱连接(针对木扶手工程);安装预埋件后加埋件做法是:采用膨胀螺栓与钢板来制作后置连接件,先在土建基层上放线,确定众柱固定点的位置,然后在安装基层上用冲击钻钻孔(对于安装基层有面砖和理石面层的,在使用专用理石钻头或水钻现在面层上开孔后,用冲击钻钻孔),再安装膨胀螺栓,螺栓保持足够的长度,在螺栓定位以后,将螺栓拧紧同时将螺母与螺杆间焊死,防止螺母与钢板松动。扶手与墙体面的连接也同样采取上述方法。
由于上述后加埋件施工,有可能产生误差,因此,在立柱安装之前,应甫新放线,以确定埋板位置与焊接众杆的准确性,如有偏差,及时修正二应保证立柱全部座落在钢板上,并且四周能够焊接。焊接立柱时,需双人配合,一个扶住栏杆使其保持乖直,在焊接时不能晃动,另一人施焊,要四周施焊,并应符合焊接规范。木扶手安装(针对木扶手工程)找位与划线: 安装扶手的固定件:位置、标高、坡度找位校正后,出扶手纵向中心线。按设计扶手构造,根据折弯位置、角度,划出折弯或割角线。


热成型制造工艺包括热轧和热挤压两种方法,前者主要适用于有缝复合管的生产,后者适用于无缝复合管的生产。轧制是一种传统的制备复合金属的方法。热轧复合实质上属于压力焊,如果变形量足够大,轧辊施加的压力就会破坏金属表面的氧化膜,使表面达到原子接触,从而使两表面焊在一起。轧制的优缺点分别为:优点:生产率高、质量好、成本低,并可大量节省金属材料的损耗,因此是目前应用极为广泛的复合材料生产技术。轧制结合的复合板占复合板总产量的90%,而且经常应用于壁厚小于32mm的管材的加工。缺点:一次性投资大,而且很多材料组合不能通过轧制复合实现。目前应用广泛的还是利用轧制工艺进行碳钢、不锈钢有缝复合管的制造。
热挤压一般是针对双金属管坯进行的,称为复合挤压(coextrude)。复合挤压目前是生产不锈钢和高镍合金无缝复合管的好方法,日本制钢所利用这种方法生产8in(203.2mm)以下的双金属复合管。它是将两种以上的金属组成的一大直径复合坯料加热到1200℃左右,然后挤过由模具和芯轴形成的环状空间。当挤压坯料截面缩减到10:1时,高的挤压压力和温度会在界面处产生“压力焊”的焊接效应,促进界面间的快速扩散和广泛结合,实现界面的冶金结合。挤压前的复合管坯制造方法有三种:由锻造坯料通过热穿孔和放大挤压获得;直接离心旋铸;用耐蚀粉末颗粒。也有内外两种金属原材料均采用粉末的,称为“nuval”工艺,可以开发新型合金,但粉末制备成本太高。
优点:界面为冶金结合;挤压过程中涉及的力完全是压应力,因此特别适合于热加工性不好、塑性低的高合金金属的加工。缺点:由于结合决定于挤压过程中极短时间内的元素界面扩散,通常会因氧化物膜的存在而受到影响,因此目前复合挤压仅限于碳钢、不锈钢和高镍合金间的复合。需要指出的是,热挤压的变形抗力小,允许每次变形程度大,导致表面粗糙度较高,因此也有先热挤压再进行冷轧(或冷拔)制造复合管的方法。
离心铸造和离心铝热剂法离心铸造是为适应海洋油气生产而开发的,适用于制造内衬金属熔点低于外层金属熔点的复合管。衬层和基体均采用液态金属。将制外管的钢液引入一旋转金属模,在外管凝固过程中监测管内温度。当外管凝固并达到一定温度时,浇入耐蚀合金等内层金属。通过控制铸造条件,可以生产出牢固的冶金结合的双金属复合管。
当应用液态金属进行表面堆敷时,采用离心技术可复合层容易出现的气孔和夹杂。这时,熔化金属中密度低的渣、杂质和气体上升到表面,而较重的金属成分下沉,在管壁上形成一致密层,从而提高熔敷质量和再现性。因此其优缺点分别为:
优点:界面实现冶金结合,致密度高,排渣、排气性好。缺点:若没有其后的热变形,仅限于铸态使用,其粗大的铸态组织导致各层金属的力学性能不能充分发挥。另外,该方法不能生产外层为轻合金的复合钢管。
热挤压一般是针对双金属管坯进行的,称为复合挤压(coextrude)。复合挤压目前是生产不锈钢和高镍合金无缝复合管的好方法,日本制钢所利用这种方法生产8in(203.2mm)以下的双金属复合管。它是将两种以上的金属组成的一大直径复合坯料加热到1200℃左右,然后挤过由模具和芯轴形成的环状空间。当挤压坯料截面缩减到10:1时,高的挤压压力和温度会在界面处产生“压力焊”的焊接效应,促进界面间的快速扩散和广泛结合,实现界面的冶金结合。挤压前的复合管坯制造方法有三种:由锻造坯料通过热穿孔和放大挤压获得;直接离心旋铸;用耐蚀粉末颗粒。也有内外两种金属原材料均采用粉末的,称为“nuval”工艺,可以开发新型合金,但粉末制备成本太高。
优点:界面为冶金结合;挤压过程中涉及的力完全是压应力,因此特别适合于热加工性不好、塑性低的高合金金属的加工。缺点:由于结合决定于挤压过程中极短时间内的元素界面扩散,通常会因氧化物膜的存在而受到影响,因此目前复合挤压仅限于碳钢、不锈钢和高镍合金间的复合。需要指出的是,热挤压的变形抗力小,允许每次变形程度大,导致表面粗糙度较高,因此也有先热挤压再进行冷轧(或冷拔)制造复合管的方法。
离心铸造和离心铝热剂法离心铸造是为适应海洋油气生产而开发的,适用于制造内衬金属熔点低于外层金属熔点的复合管。衬层和基体均采用液态金属。将制外管的钢液引入一旋转金属模,在外管凝固过程中监测管内温度。当外管凝固并达到一定温度时,浇入耐蚀合金等内层金属。通过控制铸造条件,可以生产出牢固的冶金结合的双金属复合管。
当应用液态金属进行表面堆敷时,采用离心技术可复合层容易出现的气孔和夹杂。这时,熔化金属中密度低的渣、杂质和气体上升到表面,而较重的金属成分下沉,在管壁上形成一致密层,从而提高熔敷质量和再现性。因此其优缺点分别为:
优点:界面实现冶金结合,致密度高,排渣、排气性好。缺点:若没有其后的热变形,仅限于铸态使用,其粗大的铸态组织导致各层金属的力学性能不能充分发挥。另外,该方法不能生产外层为轻合金的复合钢管。

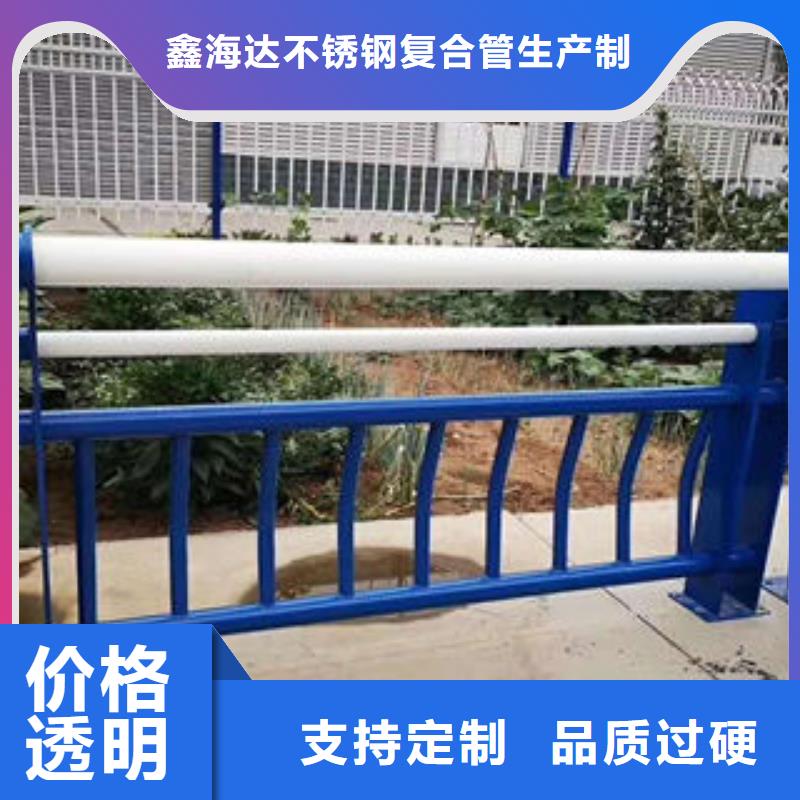

不锈钢碳素钢与不锈钢栏杆立柱有什么不同:不锈钢的密度比碳钢高一些。碳钢的质量分数很低,并没有特意加入其他材质,而不锈钢却是融合特殊材质达到的不锈钢。就是在制作不锈钢栏杆立柱时,不锈钢在所有材质中抗腐蚀能力强,不易生锈的制品,不锈钢制品是以钝态形式存在的,但是碳钢是加入了钛的特殊不锈钢制品。后不锈钢的电阻比碳钢的电阻要高。不锈钢管,以其优异的耐腐、耐磨、买热性和其闪亮、豪华的表面,而广泛运用于我们的日常生活之中,但受到我国NI资源贫乏所限,不锈钢需求很大程度上依赖进口,价格比较昂贵,另外,不锈钢管的薄壁、易碰憋、易折弯等致命弱点,使得不锈钢管的普及应用在很大程度上受到制约。
将不锈钢管和碳素结构钢两种金属材料,采用高科技无胶压力同步复合,是复合新材料领域的一次重大创新!无胶压力不锈钢复合管,兼具不锈钢良好的抗腐性和卓越美观的华丽外表,以及碳素钢良好的抗冲击性能,使装饰和负荷结合,节能和廉价有机统一,复合大力发展复合新材料产业政策,因而受到各级政府的重视和支持。
由于采用高科技无胶压力复合,作为节能和绿色环保新材料,不锈钢复合管于2002年被列入中国社会调查研究所特别产品,2003年出,不锈钢复合管标准GB/T18704-2002正式颁布,从此,不锈钢复合管从材料选择、工艺方法、质量检验、市场应用等各个方面,都有一套严格的管理规范。复合管护栏和复合管栏杆区别在哪里?业生产不锈钢复合管,不锈钢复合管护栏,外复不锈钢复合管,不锈钢复合方管,内复/内衬不锈钢复合管,大口径/小口径不锈钢复合管,不锈钢/碳素钢复合管,不锈钢碳钢复合管,晾衣架用不锈钢复合管,灯杆用不锈钢复合管,栏杆用不锈钢复合管,流体用不锈钢复合管等,各种不锈钢复合管。怎样确定不锈钢桥梁立柱之间的距离?
随着交通的不断发达,公路护栏网的使用也日趋广泛,在购买公路护栏网之后,其安装就又成为了一个令人头疼的问题,关于公路护栏网的立柱的安装技巧。 公路护栏网安装立柱重要的是要确定立柱之间的距离,这个距离必须正好是网片的宽度,先安装好一个立柱,然后在立柱的位置标记一个记号,然后根据网片的宽度使用测量仪测量出下一根立柱的位置,
将不锈钢管和碳素结构钢两种金属材料,采用高科技无胶压力同步复合,是复合新材料领域的一次重大创新!无胶压力不锈钢复合管,兼具不锈钢良好的抗腐性和卓越美观的华丽外表,以及碳素钢良好的抗冲击性能,使装饰和负荷结合,节能和廉价有机统一,复合大力发展复合新材料产业政策,因而受到各级政府的重视和支持。
由于采用高科技无胶压力复合,作为节能和绿色环保新材料,不锈钢复合管于2002年被列入中国社会调查研究所特别产品,2003年出,不锈钢复合管标准GB/T18704-2002正式颁布,从此,不锈钢复合管从材料选择、工艺方法、质量检验、市场应用等各个方面,都有一套严格的管理规范。复合管护栏和复合管栏杆区别在哪里?业生产不锈钢复合管,不锈钢复合管护栏,外复不锈钢复合管,不锈钢复合方管,内复/内衬不锈钢复合管,大口径/小口径不锈钢复合管,不锈钢/碳素钢复合管,不锈钢碳钢复合管,晾衣架用不锈钢复合管,灯杆用不锈钢复合管,栏杆用不锈钢复合管,流体用不锈钢复合管等,各种不锈钢复合管。怎样确定不锈钢桥梁立柱之间的距离?
随着交通的不断发达,公路护栏网的使用也日趋广泛,在购买公路护栏网之后,其安装就又成为了一个令人头疼的问题,关于公路护栏网的立柱的安装技巧。 公路护栏网安装立柱重要的是要确定立柱之间的距离,这个距离必须正好是网片的宽度,先安装好一个立柱,然后在立柱的位置标记一个记号,然后根据网片的宽度使用测量仪测量出下一根立柱的位置,

201不锈钢复合管_不锈钢复合管护栏工程施工案例_鑫海达海不锈钢复合管生产制造厂家(镇江市分公司),固定电话:【052788266222】,移动电话:【052788266222】,联系人:贾经理,江苏省镇江市润州区戴家圩路与蒋家圩路交叉口南380米江苏镇江船舶制造科技产业园6幢。


其他新闻
- 钢板,耐磨钢板价格合理 2026-11-14
- 【48桥梁护栏自营品质有保障】 2026-11-14
- 无缝钢管精密钢管老客户钟爱 2026-11-14
- 密集柜生产厂家排名定制西湖畔厂家 2026-11-14
- 防撞护栏市政道路防护栏货源报价 2026-11-14
- 方管型材生产厂家源头工厂 2026-11-14
- 3pe防腐钢管3pe防腐钢套精品选购 2026-11-14
- 桥梁护栏防撞护栏源厂直销 2026-11-14
- 水泥基渗透结晶型防水涂料乙烯基玻璃鳞片胶泥工期短发货快 2026-11-14
- 49_【不锈钢碳素复合管】多种规格供您选择 2026-11-14
- 复合波形排水垫复合排水垫自营品质有保障 2026-11-14
- 过滤海砂滤料价格优惠 2026-11-14
- 选矿废水处理阳离子聚丙烯酰胺 2026-11-14
- 40Cr无缝钢管】修饰词 2026-11-14
- 铝卷厂家现货价格 2026-11-14
- 惠州防滑裱花袋终身质保 2026-11-14
- 银州除锈剂钢材除锈剂工艺精细质保长久 2026-11-14
- 石泉分离机_塑料瓶剥标机源头实体厂商 2026-11-14
联系方式