您当前的位置:销千里买卖 » 普洱销千里买卖 »普洱产品 » 高铬合金复合耐磨板厂家、10+8堆焊耐磨板硬度高
高铬合金复合耐磨板厂家、10+8堆焊耐磨板硬度高
更新时间:2026-11-14 00:16:30 ip归属地:普洱,天气:雾转多云,温度:10-21 浏览:55次


- 发布企业
- 【多麦金属】高锰耐磨耐候钢板生产厂家(普洱市分公司)
- 报价
- 600/平米
- 品牌
- 600/平米
- 供货总量
- 50000
- 运费
- 电议
- 关键词
- 锰13钢板
- 所在地
- 云南省普洱市思茅区茶苑路科恩学苑花园32幢南亚科技创业园6幢
- 联系电话
- 19963572572
- 手机
- 19963572572
- 联系人
- 朱经理 请说明来自销千里买卖,优惠更多
详细介绍
以下是:云南省普洱市高铬合金复合耐磨板厂家、10+8堆焊耐磨板硬度高的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 600/平米 |
| 发货期限 | 1天 |
| 供货总量 | 50000 |
| 运费说明 | 电议 |
| 小起订 | 1平方 |
| 质量等级 | 一级 |
| 是否厂家 | 是 |
| 产品材质 | 齐全 |
| 产品品牌 | 多麦金属 |
| 产品规格 | 1400*3400 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 支持 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 适用领域 | 矿山 机械 水泥 火电厂 |
| 范围 | 高铬合金复合耐磨板、10+8堆焊耐磨板硬度高供应范围覆盖云南省、昆明市、玉溪市、丽江市、普洱市、曲靖市、保山市、昭通市、临沧市、文山市、西双版纳市、红河市、大理市、德宏市、楚雄市、怒江市、迪庆市等区域。 |
【多麦】为您提供文山进口耐磨钢板、临沧45#钢板、西双版纳高锰钢板供应、丽江45#钢板等多元产品与服务。高铬合金复合耐磨板厂家、10+8堆焊耐磨板硬度高,【多麦金属】高锰耐磨耐候钢板生产厂家(普洱市分公司)专业从事高铬合金复合耐磨板厂家、10+8堆焊耐磨板硬度高,联系人:朱经理,电话:【19963572572】,以下是高铬合金复合耐磨板厂家、10+8堆焊耐磨板硬度高的详细页面。 云南省,普洱市 普洱市,云南省辖地级市,位于云南省西南部,地处北纬22°02′~24°50′,东经99°09′~102°19′之间,面积约4.5万平方千米。截至2022年末,普洱市常住人口237.0万人。据第七次全国人口普查数据,普洱市少数民族人口达145.04万人,占总人口的61.2%。主要有哈尼族、彝族、傣族、拉祜族、佤族、布朗族、瑶族等。截至2022年10月,普洱市辖1个市辖区、9个自治县,市人民政府驻思茅区。
不要犹豫,点击播放我们的高铬合金复合耐磨板厂家、10+8堆焊耐磨板硬度高产品视频,让每一帧画面都为您揭示产品的独特之处,带给您前所未有的惊喜。
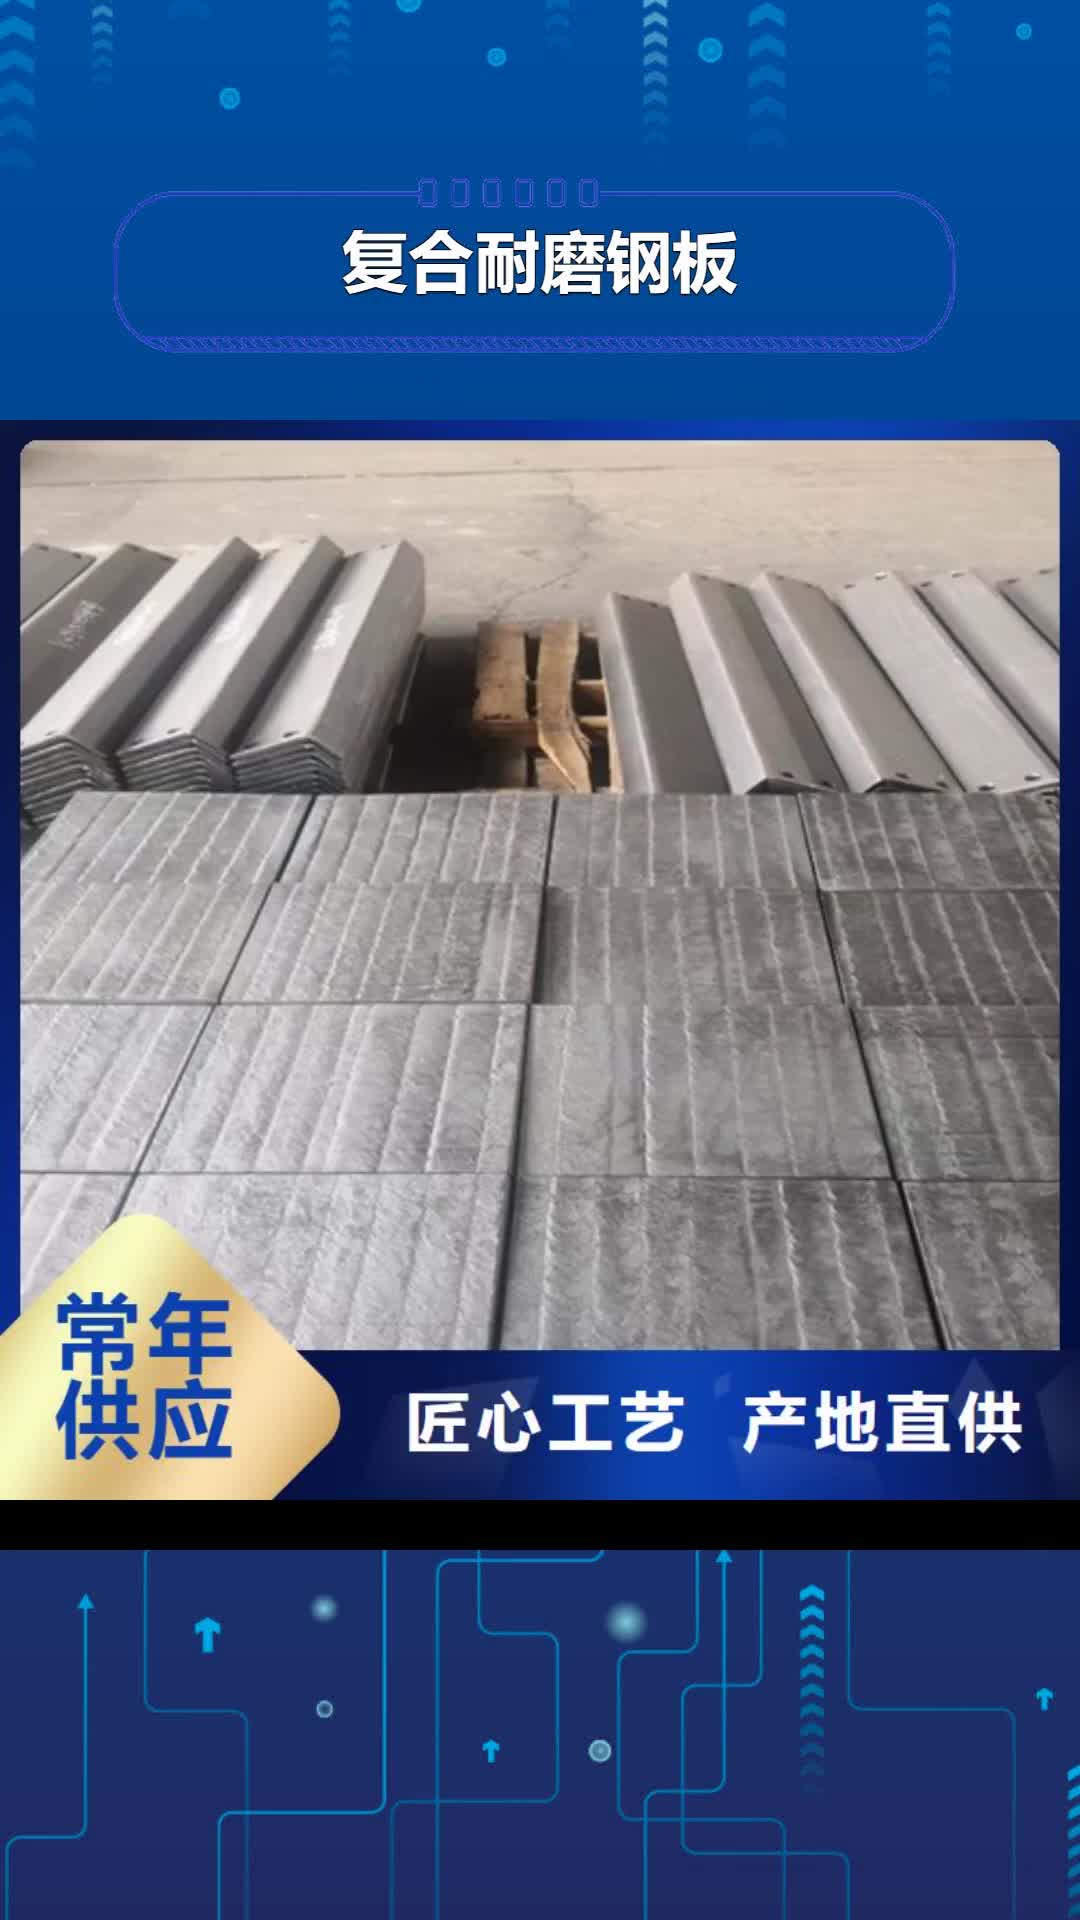
以下是:云南普洱高铬合金复合耐磨板厂家、10+8堆焊耐磨板硬度高的图文介绍

堆焊层焊接应力的释放由于焊接热应力的作用,复合钢板的堆焊层表面分布着许多裂纹,这些裂纹可以起到释放焊接应力、云南普洱当地减少母板变形的作用。堆焊层的裂纹应该是细小、云南普洱当地分散、云南普洱当地无序、云南普洱当地不深人母板的、云南普洱当地与焊道长度方向垂直的裂纹。这种裂纹是焊接过程中应力释放的结果,有助于提高复合板的韧性,防止层脱落。堆焊耐磨钢板 堆焊板此外,高铬堆焊板的加工性能良好,其表面的细丝状应力释放裂纹,也可避免复合钢板在加工过程中发生脱落、云南普洱当地剥离。复合耐磨钢板


与众多耐磨材料相比,耐磨复合钢板有其不可替代的显著特点:1、云南普洱附近高耐磨性合金层的化学成分中碳含量达4~6%,铬含量高达25~30%,其金相组织中Cr7C3碳化物的体积分数达到45%以上,宏观硬度为HRC56~62,碳化铬的硬度为HV1400~1800,高于沙石中石英的硬度HV800~1200。由于碳化物成于磨损方向相垂直分布,即使与同成分和硬度的铸造合金相比较,耐磨性能提高一倍以上。 与几种典型的材料耐磨性对比如下:(1)与低碳钢;20~25:(2)与高锰钢;5~10:(3)与工具钢;5~10:(4)与铸态高铬铸铁;1.5~2.5:2、云南普洱附近良好的耐冲击性耐磨复合钢板的底层为低碳钢或低合金。不锈钢等韧性材料,体现双金属的优越性,耐磨层抵抗磨损介质的磨损,基板承受介质的载荷,因此有良好的耐冲击性。可以承受物料输送系统中承受高落差料斗等冲击和磨损。3、云南普洱附近较好的耐热性耐磨层使用在≤600℃工况下使用,若在合金层中加入钒,钼等合金,可以承受≤800℃的高温磨损。 使用温度如下: 普通碳钢基板不高于380℃工况使用; 低合金耐热钢板(15CrMo,12Cr1MoV等)基板不高于540℃工况使用; 耐热不锈钢基板在不高于800 ℃工况使用。4、云南普洱附近好的耐腐蚀性耐磨复合钢板的合金层中含有高百分比的金属铬,故具有一定防锈和耐腐蚀能力。用于落煤筒和漏斗等场合可以做到防止粘煤。5、云南普洱附近适用性强耐磨复合钢板规格全,品种多,已成商品系列化。耐磨合金层的厚度在3~20mm。复合钢板的厚度薄为6mm,厚度不限。标准耐磨复合钢板可提供1200或1450×2000mm,也可根据用户需求,按图纸尺寸定做加工。耐磨复合钢板现分为普通型、云南普洱附近耐冲击型和高温型三种,定购高温耐磨和耐冲击型复合钢板要说明。6、云南普洱本地附近方便的加工性能耐磨复合钢板可以切割,调平,打孔,弯曲和卷曲,它可以制成平板,弧板,锥板,圆筒。切割好的复合板可以拼焊成各种工程结构件或零部件。复合板还可加热用摸具压制成复杂形状。耐磨复合钢板可以用螺栓或焊接固定在设备上,更换维修方便。7、云南普洱附近高的价格性能比耐磨复合钢板虽然制造成本提高,但使用寿命数倍提高,使得维修费用和停机损失大为降低,其价格性能比比普通材料高约2~4倍。物料处理量越大,设备磨损越严重的厂矿,使用耐磨复合钢板的经济效果越明显。复合耐磨钢板


【多麦金属】高锰耐磨耐候钢板生产厂家(普洱市分公司)是一家结集 云南普洱就近锰13钢板、云南普洱就近耐候钢板销售、服务于一体的国内知名企业。我公司技术力量雄厚,生产设备精良,检测手段齐全,质量管理严谨,我公司将以z u i可靠的产品质量、z u i优惠的产品价位、z u i完善的售后服务,z u i良好的商业信誉来赢得您对我们的信任和支持。我们竭诚欢迎新老客商莅临我公司实地考察、参观指导!让我们精诚合作,携手同心,互惠互利,共创新的辉煌!


堆焊工艺方法在堆焊前先将明弧堆焊焊丝穿过送丝轮和导电嘴,焊枪接电源正极,基材接电源负极,通电后焊丝先与基材之间形成电弧,随焊枪摆动向前焊接,电弧开始在焊丝与基材之间产生,进人稳定焊接过程。在堆焊过程中,焊枪的摆动宽度应大于焊丝直径的4倍以上,以避免摆动过宽造成焊道两侧熔深过大,摆宽过窄造成成形不良。堆焊过程中的易损件,如导电嘴、云南普洱送丝轮应及时更换,否则会导致送丝不畅,而产生断弧。焊丝的干伸长度要适中,不能过长或过短(一般25mm)。过长会导致焊道不直,影响焊缝成形;过短会导致断弧,影响连续焊接和板的质量。在实际的生产过程中,我们采用四头堆焊板工艺,同时用四台焊机堆焊。采用这种方法能提高生产效率,降低成本。如堆焊规格为1500mmx3500mm的Q235钢板,当选用2.8mm焊丝,堆焊4mm厚度时,大约只需要3.5h,一人操作即可完成整张板的焊接。同时焊接过程中采用压力水冷技术,既可提高冷却速度,也可提高板的硬度和。焊接速度的选择:从堆焊成形角度讲,焊接速度太小时,由于线能量过大熔化了较多的金属,使熔化金属向焊缝两边流淌,影响焊缝成形,同时容易造成边缘部分与基材间产生未融合的缺陷;焊接速度太大时,会使堆焊层中间下凹或者薄厚不均匀。通过多次试验,我们选择的焊速一般在10~15mm/s之间,随着焊接电流的增加,焊速也略有增加。此外,焊速还影响堆焊层厚度,焊速越快,堆焊层越薄。所以在实际堆焊时,应综合考虑多方面因素来选择焊速。复合耐磨钢板


选购高铬合金复合耐磨板厂家、10+8堆焊耐磨板硬度高来云南省普洱市找【多麦金属】高锰耐磨耐候钢板生产厂家(普洱市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:朱经理-【19963572572】,地址:[云南省普洱市思茅区茶苑路科恩学苑花园32幢南亚科技创业园6幢]。