公司新闻
数控等离子切割机 激光光纤切割机价格实拍展现
更新时间: 2026-11-15 17:26:20 ip归属地:九江,天气:阴,温度:13-19 浏览:25次
以下是:江西省九江市数控等离子切割机 激光光纤切割机价格实拍展现的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电仪 |
| 发货期限 | 3天 |
| 供货总量 | 999 |
| 运费说明 | 供方支付 |
| 小起订 | 1 |
| 是否厂家 | 生产厂家 |
| 产品材质 | 钢结构 |
| 产品品牌 | 华宇诚数控 |
| 产品规格 | 3000×1500/4000×1500/4000×2000/6000×2000/6000×2500/8000X2500 |
| 加工定制 | 是 |
| 产品型号 | YCLM-4000 |
| 质保时间 | 2年 |
| 适用领域 | 金属钢板切割 |
| 范围 | 数控等离子切割机 激光光纤切割机价格供应范围覆盖江西省、南昌市、景德镇市、九江市、赣州市、萍乡市、新余市、吉安市、上饶市、抚州市、宜春市、鹰潭市 庐山市、浔阳区、武宁县、修水县、永修县、德安县、星子区、都昌县、湖口县、彭泽县、瑞昌市、共青城市等区域。 |
【华宇诚】持续拓展产品矩阵,现有浔阳13025激光切割机、瑞昌光纤激光切割机、湖口光纤激光机、修水板管一体机、星子金属板材切割机、鹰潭数控型材切割机、萍乡数控激光切管机、上饶单平台光纤切割机、宜春金属光纤激光切割机厂家等,满足不同场景需求。数控等离子切割机 激光光纤切割机价格实拍展现,华宇诚数控科技(九江市分公司)为您提供数控等离子切割机 激光光纤切割机价格实拍展现,联系人:,电话:【18762195566】。 江西省,九江市 九江市位于江西省北部,长江中下游南岸,赣、皖、鄂、湘四省交界处,总面积19084.61平方千米,截至2022年,全市常住人口457万。九江市地处长江、京九铁路两大经济开发带交叉点,是中国首批5个沿江对外开放城市之一,是东部沿海开发向中西部推进的过渡地带,华东与华中的连接点,号称“吴头楚尾、三江之口、七省通衢”与“天下眉目之地”,有“江西北大门”之称。
我们精心制作的数控等离子切割机 激光光纤切割机价格实拍展现产品视频已经准备就绪,让您一睹产品的风采。无论您是初次接触还是再次了解,视频都将为您带来全新的视角和体验。
以下是:江西九江数控等离子切割机 激光光纤切割机价格实拍展现的图文介绍

数控等离子切割机切割速度对切割质量不同
数控切割机和等离子电源结合起来就称为数控等离子切割机,用等离子切割容易产生破口,产生破口的原因有很多种,通常等离子数控切割机的 切割速度范围可按照设备说明选定或用试验来确定,但是由于待切割工件的厚薄度,材质不同,熔点高低,热导率大小以及熔化后的表面张力等因素,所以等离子数控切割机的切割速度也有相应的变化。其主要表现为以下几点:
1、等离子数控切割机在切割速度适度地提高能改善切口质量时,即切口略有变窄,切口表面更平整,同时可减小变形。
2、等离子数控切割机在切割速度过快时使得切割的线能量低于所需的量值,切缝中射流不能快速将熔化的切割熔体立即吹掉而形成较大的后拖量,伴随着切口挂渣,切口表面质量下降。
3、当等离子数控切割机在切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在离电弧近的切缝附近找到传导电流地方,同时会向射流的径向传递更多的热量,因此使切口变宽,切口两侧熔融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热熔化过多而形成圆角。
4、当等离子数控切割机在切割速度极低时,由于切口过宽,电弧甚至会熄灭。由此可见,良好的切割质量与切割速度是分不开的。


华宇诚数控科技(九江市分公司)位于浔阳区经济开发区汽车工业园电子产业园10号车间九江经济开发区汽车工业园电子产业园-10号车间8幢,公司将以z u i专业的精神为您提供、经济、专业的服务。公司一贯坚持以质量树信誉, 以创新求发展,努力为各户提供一 流的产品,-流的服务,客户的需求就是公司发展的z u i大动力。现在我们将以顾客为关注焦点,坚持以可持续发展为导向,创新求实;以满足客户为永远追求,信誉至上”的企业宗旨,开拓创新,在合作中不断进取,与时俱进,加强改进,开创更加辉煌的明天。公司将继续秉持追求卓越,永续经营”的经营理念,立足市场,挑战自我,服务客户!公司宗旨: -流的品质和服务创造企业品牌。经营理念:以以为本,开拓创新,持续改进,追求卓越。质防针:弘扬品质精神,构建完善的质量管理体系,把品质战略贯穿于公司日常工作的各个细节中。

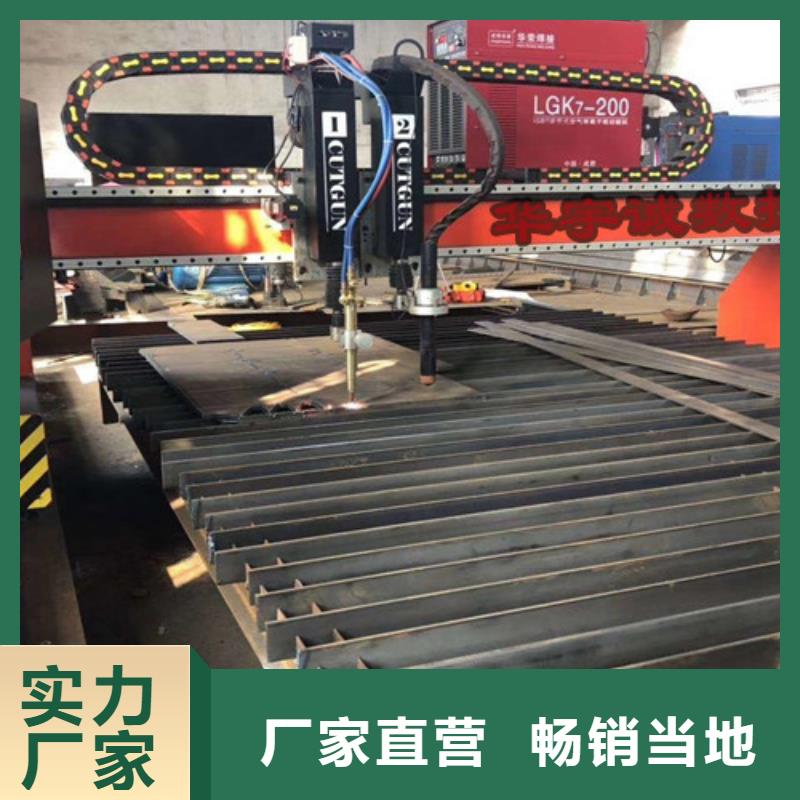

在数控等离子切割机过程中,存在穿孔切割和边缘切割的说法,这两者之间到底有啥区别呢?两者之间的差异是受什么因素影响呢?今天我们以等离子切割为例,分享一下穿孔切割和边缘切割的区别?
穿孔切割和边缘切割的区别,顾名思义,在数控等离子切割机过程中一种方式是在钢板上位置上直接穿孔,穿孔成功后在按照引入线进入图形切割的一种切割方式,而边缘切割是指的在切割操作中,切割机从钢板的边缘开始切割,然后再按照引入线进入图形切割。在实际生产过程中,尤其是配件加工作业。多数使用的是穿孔切割方法。
大家了解数控等离子切割机的参数后发现,一般穿孔切割的切割厚度要小于边缘切割厚度,到底是什么因素造就的这一差异呢?数控等离子切割机设备小编告诉大家,造成两种切割厚度差异的根本原因是温度。大家都知道无论是火焰切割,还是等离子切割,都属于高温切割,在切割作用中温度可以达到几千度,当在穿孔作业中,由于温度扩散面减少近一半,所以对割嘴的温度影响很大。
等离子切割机在实际应用中,25mm厚的板材就很难实现穿孔切割了,由于不能快速穿透钢板,导致高温把割嘴损坏,所以在25mm以上的金属板切割中,尽量使用边缘切割。而在20mm以上的碳钢切割中,一般都采用火焰切割了!


数控等离子切割机喷嘴高度
数控等离子切割机喷嘴高度是指喷嘴端面与切割表面的距离,它构成了整个弧长的一部分。由于等离子弧切割一般使用恒流或陡降外特征的电源,喷嘴高度增加后,电流变化很小,但会使弧长增加并导致电弧电压加大,从而使电弧功率提高;但同时也会使暴露在环境中的弧长增长,弧柱损失的力量增多。
在两个因素综合作用的情况下,前者的作用往往完全被后者所抵消,反而会使有效的切割力量减小,致使切割能力降低。通常表现是切割射流的吹力减弱,切口下部残留的熔渣增多,上部边缘过熔而出现圆角等。另外,从等离子射流的形态方面考虑,射流直径在离开割炬口后是向外膨胀的,喷嘴高度的增加必然引起切口宽度加大。所以,选用尽量小的喷嘴高度对提高切割速度和切割质量都是有益的,但是,喷嘴高度过低时可能会引起双弧现象。采用陶瓷外喷嘴可以将喷嘴高度设为零,即喷口端面直接接触被切割表面,可以获得很好的效果。


在江西省九江市采购数控等离子切割机 激光光纤切割机价格实拍展现请认准华宇诚数控科技(九江市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:-【18762195566】)。
其他新闻
- D系列四孔风帽供应商 2026-11-15
- 【钢板】镀锌钢管匠心制造 2026-11-15
- 激光切割机-自动激光切管机实力才是硬道理 2026-11-15
- 逃生管逃生管道厂家设计制造销售服务一体 2026-11-15
- 不锈钢角钢-【不锈钢】专注生产N年 2026-11-15
- 【不锈钢天沟不锈钢卷板敢与同行比服务】 2026-11-15
- 激光切割机数控激光切割机用心做好细节 2026-11-15
- 【电动上砖机】,混凝土输送泵厂家定金锁价 2026-11-15
- 耐磨钢板商家直供 2026-11-15
- 潜水队伍优惠多周边队伍 2026-11-15
- 启闭机电动启闭机品质保证实力见证 2026-11-15
- 密集架_冷轧钢板密集架厂家供应 2026-11-15
- 电力接地扁钢 加厚镀铜 2026-11-15
- PVC盒PVC圆筒品质值得信赖 2026-11-15
- 彩钢排水管品牌厂家 2026-11-15
- 碾子山排水板_定制蓄排水板支持大小批量采购 2026-11-15
- 尚义图书批发_心理教育图书批发资质齐全 2026-11-15
- 象州货梯导轨式升降平台厂家直销不断创新 2026-11-15
产品


联系方式