公司新闻
不锈钢风机喷砂处理方法
更新时间: 2026-11-15 23:39:03 ip归属地:安庆,天气:多云转阴,温度:13-19 浏览:27次
以下是:安徽省安庆市不锈钢风机喷砂处理方法的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 80 |
| 发货期限 | 3 |
| 供货总量 | 1000 |
| 运费说明 | 自取自送 |
| 小起订 | 10 |
| 质量等级 | A |
| 是否厂家 | 是 |
| 产品材质 | 不锈钢,玻璃,亚克力,铝 |
| 产品品牌 | 元开 |
| 产品规格 | yk1 |
| 发货城市 | 上海 |
| 产品产地 | 上海 |
| 加工定制 | 是 |
| 产品型号 | yk1 |
| 可售卖地 | 上海 |
| 产品重量 | 3吨以内 |
| 产品颜色 | 本色 |
| 质保时间 | 无 |
| 外形尺寸 | 5米乘以7米 |
| 适用领域 | 表面喷砂加工处理 |
| 是否进口 | 否 |
| 质量认证 | 否 |
| 产品功率 | 无 |
| 工作温度 | 无 |
| 范围 | 不锈钢风机喷砂处理方法供应范围覆盖安徽省、合肥市、马鞍山市、蚌埠市、黄山市、阜阳市、亳州市、六安市、巢湖市、铜陵市、淮北市、淮南市、芜湖市、安庆市、滁州市、宿州市、宣城市、池州市 迎江区、大观区、宜秀区、怀宁县、枞阳县、潜山市、太湖县、宿松县、望江县、岳西县、桐城市等区域。 |
【元开机械设备有限公司】持续拓展产品矩阵,现有太湖磨料阀、大观喷砂机气动调砂阀、岳西喷砂机出砂阀、怀宁喷砂机配件阀组、合肥气动阀喷砂机视频、阜阳国产磨料阀、铜陵喷砂阀门等,满足不同场景需求。不锈钢风机喷砂处理方法,表面喷砂处理(元开)机械设备(安庆市分公司)为您提供不锈钢风机喷砂处理方法,联系人:吴经理,电话:【18762195566】。 安徽省,安庆市 安庆市,简称宜,别称宜城,安徽省辖地级市,位于安徽省西南部,长江下游北岸,西接湖北省黄冈市,南邻江西省九江市,北接合肥市和六安市,东邻铜陵市,南与池州市隔江相望,总面积13589.99平方千米。截至2022年10月,安庆市辖3个区、5个县,代管2个县级市。截至2022年末,安庆市常住人口415.6万人。
想要更直观地了解不锈钢风机喷砂处理方法产品的特点和功能吗?我们为您准备了视频介绍,相较于图文,视频更能让您轻松掌握产品的核心卖点。
以下是:安徽安庆不锈钢风机喷砂处理方法的图文介绍
表面喷砂处理(元开)机械设备(安庆市分公司)将继续坚持“质量至上、用户为先、信誉良好”的宗旨,以优惠的价格,优异的 安庆就近喷砂阀阀芯、安庆本地附近喷砂机阀门型号、安庆本地喷砂机气缸调砂阀和完善的服务来满足广大用户的需求。依靠创新和优良的品质,出优异产品,创优异效益,与您共创美好灿烂的明天!
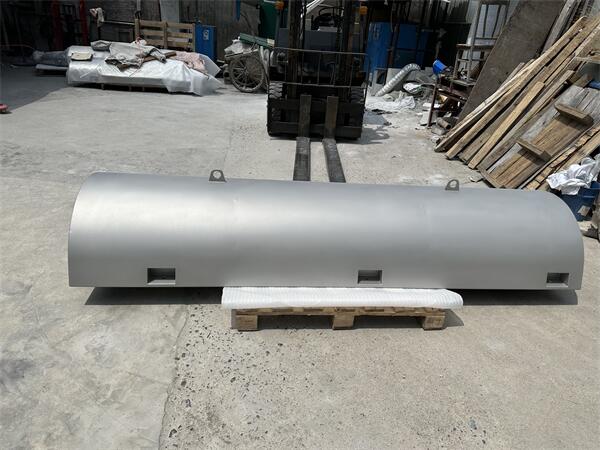

喷砂房专用喷砂机、安徽安庆喷丸机特点
今天我们总结喷砂房专用喷砂机、安徽安庆喷丸机特点的特点,特点如下:
1、安徽安庆本地压入式工作方式,工作压力高(0.8MPa),喷射力强劲,除锈效率高。
2、安徽安庆本地大容量结构设计,一次装砂量大(可装钢丸2.3T),减少加料次数。
3、安徽安庆本地三枪设计,多人同时工作,工作效率高。
4、安徽安庆本地采用德国 进的出砂阀结构,方便调节气、安徽安庆本地砂混合比,使磨料利用率
,节约能源。
5、安徽安庆本地采用规范的压力容器制造工艺,符合 、安徽安庆本地行业规范,、安徽安庆本地可靠。
6、安徽安庆本地配有长寿命的喷砂软管和喷嘴,确保长期正常作业。
7、安徽安庆本地本产品有手动型、安徽安庆本地电控型和气控型。电、安徽安庆本地气控制型喷砂机特别适合远距离作业。
8、安徽安庆本地操作简单,易损件少、安徽安庆本地易于维护、安徽安庆本地保养,运行成本低廉。


1、安徽安庆同城工件表面粗糙度
影响表面粗植度的因素有零件材料的强度和硬度、安徽安庆同城喷砂直径、安徽安庆同城喷砂的角度和速度、安徽安庆同城零件的原始表面粗糙度.
在其他条件相同的情况下,零件材料的强度和表面硬度值越高,塑性变形越困难,弹坑越浅,表面粗糙度值越小;喷砂的直径越小,速度越慢,弹坑就越浅,表面粗糙度值就变小;喷射的角度大,喷砂速度的法向分量越小,冲击力越小,弹坑越浅,喷砂的切向速度越大,喷砂对表面的研磨作用就越大,表面粗植度值就越小.零件的原始表面粗糙度也是影响因素之一,原始表面越粗植,喷砂后表面粗植度值降低越小;相反,表面越光滑,喷砂后表面变得越粗糙.当对零件进行髙强度的喷砂后,深的弹坑不但加大表面粗糙度值,还会形成较大的应力集中,严重削弱喷砂强化的效果.
哪些因素会影响喷砂机喷砂效果
2、安徽安庆同城喷砂机的喷砂的强度
影响喷砂强度的工艺参数主要有:喷砂直径、安徽安庆同城喷砂流速度、安徽安庆同城喷砂流量、安徽安庆同城喷砂时间等.喷砂直径越大,速度越快,喷砂与工件碰撞的动量越大,喷砂的强度就越大.喷砂形成的残余压应力可以达到零件材料抗拉强度的60%,残余K应力层的深度通常町达0.25mm, 极限值为Imm.喷砂强度需要一定的喷砂时间来保证,经过一定时间,喷砂强度达到饱和后,再延长喷砂时间,强度不再明显增加.在喷砂强度的阿尔门(Almen试验中,喷砂强度的表征为试片变形的提高.
在阿尔门试验中,喷砂强度常用的试片(用于有色金属试验)、安徽安庆同城A试片(常用)、安徽安庆同城C试片(更高强度)来进行测量,A试片和C试片之间关系为近似三倍的关系.用C试片测得强度为0.15~0.20tmn,就相当于A试片的0.45~0.60mm.试验过程中,先测量试片原有变形,然后将卡好该试片的工装置于喷砂箱内,采用与工件相同的工艺进行喷射.喷砂结束,取下试片,测景变形拱高.
3、安徽安庆同城喷砂覆盖率
覆盖率的测量:在工件表面涂上一层彩釉或萤光釉,然后按工艺参数对工件进行喷砂,工件表面喷砂一遍后将工件取出,在显微镜(放大镜)下观察残留涂层在表面所占的比例,残留20%,则喷砂覆盖率为80%.残留只有2%,即覆盖率为98%时,可视为全部淸除,即覆盖率为,此时就有一个所需的时间.若达到400%的覆盖率,就需要所需时间的四倍.
影响覆盖率的因素有零件材料硬度、安徽安庆同城喷砂直径、安徽安庆同城喷射角度和距离、安徽安庆同城喷砂时间等.在规定的喷砂强度条件下,零件的硬度低于或等于标准试片硬度时,覆盖率能达到;反之,搜盖率会下降.在相同的喷砂流量下,喷嘴与工件的距离越长、安徽安庆同城喷射的角度越小、安徽安庆同城喷砂直径越小,达到覆盖率要求的时间就越短.喷砂强化时,应选择大小合适的喷砂、安徽安庆同城喷射角度及距离,使喷砂强度和覆盖率同时达到要求值.


喷砂机加工工艺原理及应用喷砂机加工工艺原理及应用一、安徽安庆液体喷砂机加工工艺原理液体喷砂机一改传统的干喷方法,它是将砂(磨料)置于水中,用磨液泵和压缩空气,通过喷枪将磨液高速喷射到被加工的工件上,达到对零件表面清理和光饰的目的.液体喷砂工效高,磨料消耗少,能提高工件表面的光洁度,提高表面的强度,并从根本上改变了对环境的污染.设备的安装方便不需单独的工作间,可以直接安装在生产线上.因此,液体喷砂优于干喷砂.二、安徽安庆液体喷砂机工艺的应用1.清理精铸件的毛面采用液体喷砂来清理精铸件,不仅能铸件表面的氧化皮及残留物,还能起作用,提高铸件的表面光洁度.
特别是对形状复杂的无余量的精铸件,采用液体喷砂清理和是经济有效的工艺方法,例航空发动机的涡轮叶片等.采用液体喷砂机来清理压铸件能使零件露出色泽一致的金属本色,使零件的外观更美观.采用液体喷丸机效果更好,同时还可以提高零件的表面硬度和抗蚀能力.液体喷丸机还可以达到装饰的作用,各种仪表外壳、安徽安庆框架等.对砂型铸造的铝合金铸件、安徽安庆铜合金铸件采用液体喷砂同样得到较高的表面质量.但对较粗糙的铸钢、安徽安庆铸铁毛坯,一般不采用液体喷砂工艺.2.氧化皮热处理后的氧化皮及残盐,采用液体喷砂机清理不仅能氧化皮而且还能提高零件的表面光洁度.尤其对形状复杂的模具及精密零件液体喷砂效果更为突出.例锉刀在热处理后采用液体喷砂不但无损锉刀的刃口部分,还能提高锉刀的使用寿命.热轧后的各种稀有金属板材,也可采用液体喷砂氧化皮及斑渍,为冷轧作准备,提高板材的表面质量.3.机数控机械加工的微毛刺毛刺虽小,危害甚大.随着科技进步,机械零件形状日趋复杂,精度要求越来越高,应用条件十分严格,不允许有一点毛刺,例纺织机械零件、安徽安庆液压元件、安徽安庆航空航天工业的精密复杂零件、安徽安庆本地医疗器械等等,采用液体喷砂毛刺效率高质量好,使两个表面的交界处出现很小的圆角(这是很多机械零件要求的)


铝、安徽安庆同城镁及其合金的几种表面处理方法(一)
金属表面在各种热处理、安徽安庆同城机械加工、安徽安庆同城运输及保管过程中,不可避免地会被氧化,产生一层厚薄不均的氧化层。同时,也容易受到各种油类污染和吸附一些其他的杂质。油污及某些吸附物,较薄的氧化层可先后用溶剂清洗、安徽安庆同城化学处理和机械处理,或直接用化学处理。
对于严重氧化的金属表面,氧化层较厚,就不能直接用溶剂清洗和化学处理,而 进行机械处理。通常经过处理后的金属表面具有高度活性,更容易再度受到灰尘、安徽安庆同城湿气等的污染。为此,处理后的金属表面应尽可能快地进行胶接。经不同处理后的金属保管期如下:
(1)湿法喷砂处理的铝合金,72h;
(2)铬酸-硫酸处理的铝合金,6h;
(3)阳极化处理的铝合金,30天;
(4)硫酸处理的不锈钢,20天;
(5)喷砂处理的钢,4h;
(6)湿法喷砂处理的黄铜,8h。
一、安徽安庆同城铝及铝合金表面处理方法
[方法1]脱脂处理。用脱脂棉沾湿溶剂进行擦拭,除去油污后,再以清洁的棉布擦拭几次即可。常用溶剂为:三氯乙烯、安徽安庆当地醋酸乙酯、安徽安庆当地丙酮、安徽安庆当地丁酮和汽油等。
[方法2]脱脂后于下述溶液中化学处理:浓硫酸27.3重铬酸钾7.5水65.2在60-65°C浸渍10-30min后取出用水冲洗,晾干或在80°C以下烘干;或者在下述溶液中洗后再晾干:磷酸10正丁醇3水20此方法适用于酚醛-尼龙胶等,效果良好。
[方法3]脱脂后于下述溶液中化学处理:氟化氢铵3-3.5氧化铬20-26磷酸钠2-2.5浓硫酸50-60硼酸0.4-0.6水1000在25-40°C浸渍4.5-6min,即进行水洗、安徽安庆当地干燥。本方法胶接强度较高,处理后4h内胶接,适用于环氧胶和环氧- 胶胶接。
[方法4]脱脂后于下述溶液中化学处理:磷酸7.5氧化铬7.5酒精5.0甲醛(36-38%)80在15-30°C浸渍10-15min,然后在60-80°C下水洗、安徽安庆当地干燥。
[方法5]脱脂后于下述溶液中进行阳极化处理:浓硫酸22g/l在1-1.5A/dm2的直流强度下浸渍10-15min,再在饱和重铬酸钾溶液中,于95-100°C下浸渍5-20min,然后水洗,干燥。
[方法6]脱脂后于下述溶液中化学处理:重铬酸钾66硫酸(96%)666水1000在70°C下浸渍10min,然后水洗,干燥。
[方法7]脱脂后于下述溶液中化学处理:硝酸(d=1.41)3 (42%)1在20°C下浸渍3s,即用冷水冲冼,再在65°C下用热水洗涤,蒸馏水冲洗,干燥。此法适宜于含铜较高的铸造铝合金。
[方法8]喷砂或打磨后,在下述溶液中阳极化:氧化铬100硫酸0.2氯化钠0.2在40°C下于10min内将电压从0V升至10V,保持20min,再在5min内从10V升至50V,保持5min,然后水洗,700C下干燥。注意:游离氧化铬浓度不得超过30-35g/l。
[方法9]脱脂后于下述溶液中化学处理:硅酸钠10非离子去垢剂0.1在65°C下浸渍5min,然后在65°C以下水洗,再用蒸馏水洗涤和干燥。适用于铝箔的胶接。
[方法10]脱脂后在下述溶液中化学处理:氟化钠1浓硝酸15水84在室温下浸渍1min,水洗后再在下述溶液中处理:浓硫酸30 7.5水62.5在室温下浸渍1min,水洗,干燥

选购不锈钢风机喷砂处理方法来安徽省安庆市找表面喷砂处理(元开)机械设备(安庆市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:吴经理-【18762195566】,地址:[安徽省安庆市宿松县248省道与069县道交叉口北360米龙安村产业园9幢]。
其他新闻
- 角钢槽钢现货充裕 2026-11-15
- 20G无缝钢管方管精心打造 2026-11-15
- 乳化液浓度计三用阀试验台批发货源 2026-11-15
- 葡萄糖【阴离子聚丙烯酰胺】精心选材 2026-11-15
- 表面处理喷砂机图纸讲解 2026-11-15
- 土工布-防渗膜出货及时 2026-11-15
- 本色氧化喷砂处理 2026-11-15
- 玻璃球内喷砂处理工艺 2026-11-15
- 柱状活性炭蜂窝斜管按需定制 2026-11-15
- 别墅金属成品檐沟货源足 2026-11-15
- 彩钢卷雨水管生产基地 2026-11-15
- 日照聚合硫酸铁供应厂家厂家打折价格 2026-11-15
- 清污机,回旋式细格栅除污机品质信得过 2026-11-15
- 车床回收,快走丝线切割回收口碑良好 2026-11-15
- 劈裂机液压岩石劈裂机服务至上 2026-11-15
- 西藏拉萨曲水县羊肉串生产厂家 2026-11-15
- 香港直径500古力井盖专业生产快速 2026-11-15
- 脱漆剂送检出厂价 2026-11-15