精密钢管-10#精密管好产品价格低
| 产品参数 | |
|---|---|
| 产品价格 | 7/kg |
| 发货期限 | 3-5天 |
| 供货总量 | 8988896 |
| 运费说明 | 电议 |
| 产品材质 | 齐全 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 适用领域 | 机械 化工 建材 |
| 产地 | 山东 |
| 材质 | 45# |
| 品牌 | 正昊 |
| 范围 | 精密钢管-10#精密管供应范围覆盖河北省、石家庄市、新乐市、长安区、桥东区、桥西区、井陉矿区、裕华区、井陉县、正定县、栾城县、行唐县、灵寿县、高邑县、深泽县、赞皇县、无极县、平山县、元氏县、赵县、辛集市、藁城区、晋州市、鹿泉区等区域。 |
正昊钢管(石家庄市新乐市分公司)位于661乡道新乐市庄稼主生态农业科技示范园2幢,地理位置优越,交通十分便利,我公司是一家集生产、销售为一体的大型企业,主要生产 新乐本地附近42crmo精拉钢管、新乐Q345B精密钢管。公司以良好的信誉、优质的产品、雄厚的实力、低廉的价格享誉全国30多个省、市、自治区,产品深得用户依赖。
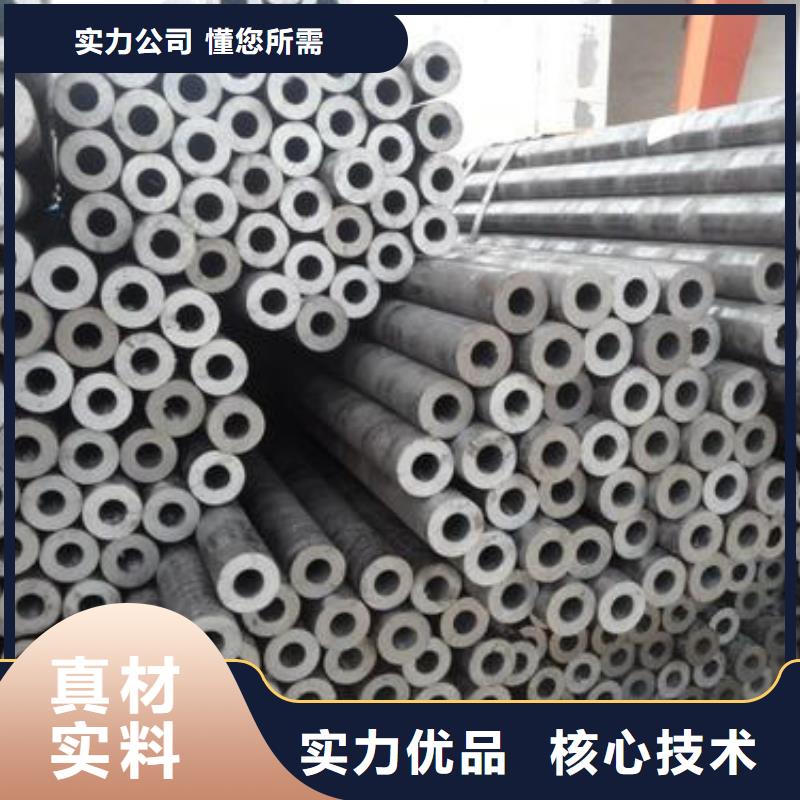

规格:热轧管外径32~630mm。壁厚2.5~75mm。冷轧管外径5~200mm。壁厚2.5~12mm。 外观质量:钢管的内外表面不得有裂缝、折叠、轧折、离层、发纹和结疤缺陷存在。这些缺陷应完全掉,后不得使壁厚和外径超过负偏差。 钢管的两端应切成直角,并毛刺。壁厚大于20mm的钢管允许气割和热锯切割。经供需双方协议也可不切头。 冷拔或冷轧精密 P91精轧管《表面质量》参照GB3639-83。
精轧管是用实心管坯经穿孔后轧制的,按生产方法不同可分为热轧管、冷轧管、冷拔管、挤压管等。
精轧管一般在自动轧管机组上生产。实心管坯经检查并表面缺陷,截成所需长度,在管坯穿孔端端面上定心,然后送往加热炉加热,在穿孔机上穿孔。在穿孔同时不断旋转和前进,在轧辊和顶头的作用下,管坯内部逐渐形成空腔,称毛管。再送至自动轧管机上继续轧制。 经均整机均整壁厚,经定径机定径,达到规格要求。利用连续式轧管机组生产精轧管是较先进的方法。
若欲获得尺寸更小和质量更好的无缝管,必须采用冷轧、冷拔或者两者联合的方法。冷轧通常在二辊式轧机上进行,钢管在变断面圆孔槽和不动的锥形顶头所组成的环形孔型中轧制。冷拔通常在0.5~100T的单链式或双链式冷拔机上进行。


精轧管去产能的方式和方法是多样性的,对于精轧管而言要不断地进行改善厂家的经营理念和各种的市场行情,还要不断地进行治理产能过剩,这样的话精轧管行业才能够获得更好地发展,不然的话精轧管行业是不能更好地进行发展的。
根据精轧管产生脆性的回火温度范围,可分为低温回火脆性和高温回火脆性。精轧管低温回火脆性 合金钢淬火得到马氏体组织后,在250~400℃温度范围回火使钢脆化,其韧性一脆性转化温度明显升高。已脆化的精轧管不能再用低温回火加热的方法,故又称为%26ldquo;不可逆回火脆性%26rdquo;。它主要发生在合金结构钢和低合金超高强度精轧管等钢种。已脆化精轧管的断口是沿晶断口或是沿晶和准解理混合断口。产生低温回火脆性的原因,普遍认为:(1)与渗碳体在低温回火时以薄片状在原奥氏体晶界析出,造成晶界脆化密切相关。(2)杂质元素磷等在原奥氏体晶界偏聚也是造成低温回火脆性原因之一。含磷低于0.005%的高纯精轧管并不产生低温回火脆性。磷在火加热时发生奥氏体晶界偏聚,淬火后保留下来。磷在原奥氏体晶界偏聚和渗碳体回火时在原奥氏体晶界析出,这两个因素造成沿晶脆断,促成了低温回火脆性的发生。


在工业设备材料中,不一样型号的钢管可以说是普遍普遍的建筑材料,而钢管对于所有建筑,工业,还有运输设备中,都扮演着相当重要的角色。之中,精轧管在工业中就是非常普遍的一种工业钢管材料。
精轧管比较与一般的钢管而言,其造价上面虽然有一定程度的上浮,可是,在运用过程当中,却可以给我们带来更加多的便捷。容易的来讲,就无泄漏、冷弯不改变形这两个特征来讲,大部分的一般钢管的质量需求全都是没有办法到达的,因此我们在液压元件那些对于钢管材质需求非常高的工业部件内,经常可以看见精轧管的优良表现。我们可以看见,在工业材料中,其需求一般全都是非常高的,特别对于钢管这种运输型材料而言,更须要在很多重点部分运用质量高的产品,以保障工业运作的正常进行。
精轧管和无缝钢管的区别油后即成、无缝钢管主要特点是无焊接缝,可承受较大的压力。产品可以是很粗糙的铸态或冷拨件。精轧管是近几年出现的产品,主要是内孔、外壁尺寸有严格的公差及粗糙度。冷拔精轧管的特点 外径更小。 精度高可做小批量生 冷拔成品精度高,表面质量好。钢管横面积更复杂。钢管性能更优越,金属比较密。热轧精轧管后的区别 热轧精轧管用连铸圆管坯板坯或初轧板坯作原料,经步进式加热炉加热,高压水除鳞后进入粗轧机,粗轧料经切头、尾、再进入精轧机,实施计算机控制轧制,终轧后即经过层流冷却和卷取机卷取、成为直发卷。直发卷的头、尾往往呈舌状及鱼尾状,厚度、宽度精度较差,边部常存在浪形、折边、塔形等缺陷。其卷重较重、钢卷内径760mm。将直发卷经切头、切尾、切边及多道次的矫直、平整等精整线处理后,再切板或重卷,即成为:热轧钢板、平整热轧钢卷、纵切带等产品。热轧精整卷若经酸洗去除氧化皮并涂热轧酸洗板卷。


孔型封闭性差:20#精轧管机孔型中封闭较好的变形段是轧辊喉径,从喉径处往前、往后孔型的封闭性均较差,这对轧制薄壁管不利。轧制薄壁管和极薄壁管导盘消耗量较大:在轧制D/S≥38的荒管时,宽展量大,导盘间距收小,导盘与轧辊之间的间隙小,导盘磨损量大,还容易造成导盘崩边。轧制荒管头尾削尖技术:在连轧管机上将毛管两端削尖减薄是很困难的,因为轧制压力太大,同时也没有用来改变孔型尺寸的适当时间,轧制速度太高。但在20#精轧管机组上,毛管的轧制速度约为连轧管轧机速度的1/6,在轧制管端时就由时间来改变轧辊压下以便得到所希望的管段减薄削尖,以利于张力减径提高成材率,今后,这是一个研究点。
提高芯棒限动速度:目前速度为0.08-0.30m/s。芯棒限动速度过低,芯棒与轧件内表面相对速度大,摩擦力大,芯棒磨损就大;芯棒限动速度高,则有利于金属轴向流动,提高荒管出口速度。但问题是芯棒工作辊家常,芯棒循环线加长,设备投资增加。现在分析计算表明,芯棒限动速度提高至0.08-0.41m/s是比较适合实现的。大直径钢管的生产:目前,国内设计的20#精轧管机的 规格是φ273mm机型,在几乎未加任何设备改造的情况下,轧制荒管的规格达到φ360mm。而根据对斜轧技术的研究,包括对φ720mm的辊式扩管机的研究,20#精轧管机设计φ508mm或φ530mm机型完全可能。
- 不锈钢管不锈钢装饰管产品细节 2026-11-16
- 注浆管涂塑管符合行业标准 2026-11-16
- 不锈钢管不锈钢管厂家采购 2026-11-16
- 不锈钢管,不锈钢装饰管规格齐全实力厂家 2026-11-16
- 卷扬启闭机QPT卷扬启闭机严格把控每一处细节 2026-11-16
- 学科竞赛_高中五大学科竞赛专业齐全 2026-11-16
- 异形钢38*38镀锌八角管生产加工 2026-11-16
- 货梯登车桥高度调节板产地货源 2026-11-16
- 除油除锈剂喷涂转化剂多年行业积累 2026-11-16
- 不锈钢闸门不锈钢闸门启闭机有口皆碑 2026-11-16
- 不锈钢管,不锈钢装饰管规格齐全实力厂家 2026-11-16
- 不锈钢管不锈钢管厂家采购 2026-11-16
- 注浆管涂塑管符合行业标准 2026-11-16
- 不锈钢管不锈钢装饰管产品细节 2026-11-16
- 精密钢管-10#精密管好产品价格低 2026-11-16
- 三穗不锈钢金属不锈钢原材料0中间商差价 2026-11-16
- 曲水声测管桥梁声测管厂家保障 2026-11-16
- 黄州自动化plc培训工控全栈就业培训实操培训 2026-11-16